Температура на панели печи не равна температуре изделия. Печь показывает температуру воздуха в зоне, а деталь нагревается с другой скоростью: тонкие участки быстро набирают температуру, массивные элементы, фланцы, ребра жёсткости и внутренние полости могут заметно отставать.
Поэтому при настройке печи, контроле полимеризации порошковой краски, сушке или отладке производственного режима важно измерять температуру непосредственно на детали. Для этого используют термограф и термопары типа K.
Правильно установленная термопара помогает увидеть фактический температурный профиль изделия: скорость нагрева, максимальную температуру, время выдержки выше заданного порога и разброс температуры по разным зонам. Ошибка в выборе датчика, его креплении или прокладке провода может привести к неверной термограмме а значит, к неверной настройке печи.
Почему температуры печи недостаточно
Уставка печи показывает, какой режим поддерживается в рабочем пространстве. Но воздух нагревается быстрее металла, поэтому температура поверхности изделия может отличаться от температуры в камере.
На фактический прогрев влияют:
- толщина металла;
- масса изделия;
- наличие фланцев, ребер, сварных узлов и кронштейнов;
- внутренние полости и закрытые зоны;
- направление потока горячего воздуха;
- положение детали на конвейере, подвеске или в корзине;
- плотность загрузки;
- начальная температура изделия перед запуском печи.
Например, тонкая кромка металлического корпуса может перегреться, пока массивный узел ещё не достиг температуры полимеризации. Если ориентироваться только на уставку печи, можно получить одновременно пережог на одной части изделия и недопёк покрытия на другой.
Термограф «САХАРА Т8-24П» предназначен для контроля температуры в печи и измерения времени отверждения покрытий при окраске изделий. Прибор работает с восемью каналами термопар типа K и записывает температуру с шагом 1 сек. Это позволяет одновременно сравнить нагрев нескольких зон изделия за один производственный цикл.
Какие термопары выбрать
Для термопрофилирования печи используют термопары типа K. Они подходят для производственных измерений, позволяют отслеживать температуру в процессе нагрева и помогают контролировать реальный режим непосредственно на поверхности детали.
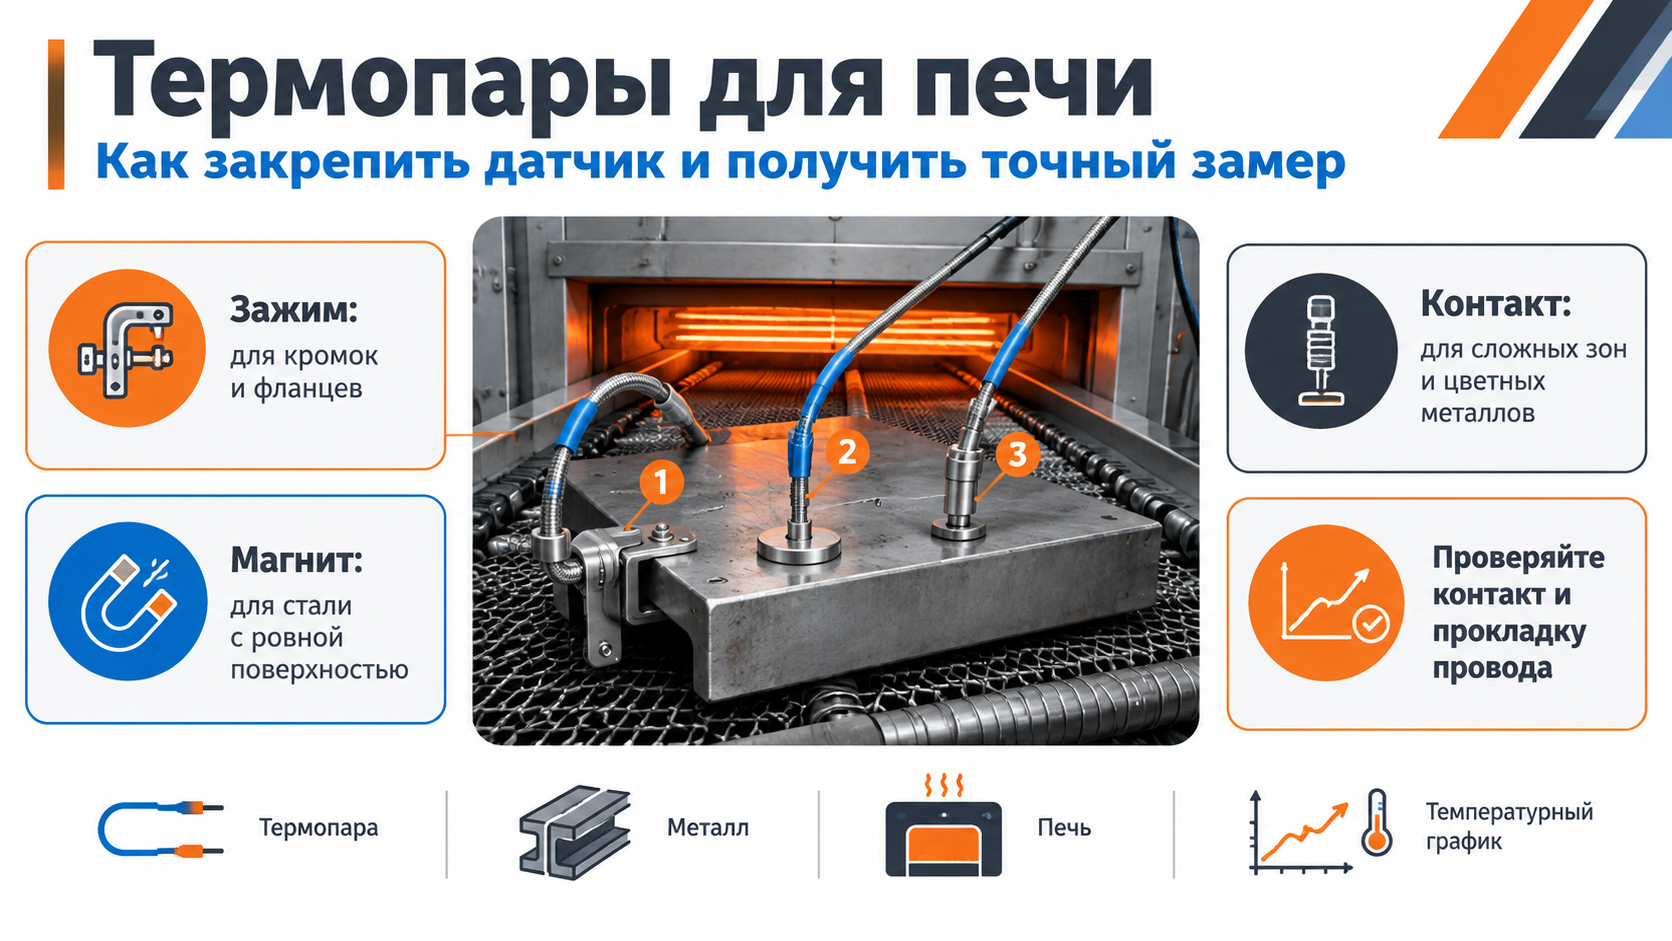
Выбирать датчик следует не только по длине провода, но и по способу крепления. На сайте «САХАРА» представлены термопары с зажимом, магнитные и контактные датчики. Есть варианты длиной 1, 3 и 5 м.
Термопара с зажимом
Термопара с зажимом подходит для деталей, у которых есть доступная кромка, фланец, технологическое ушко, скоба или край листового металла.
Такой вариант удобно применять, когда нужно быстро закрепить датчик без клея, пайки и дополнительной подготовки поверхности. Зажим должен не просто удерживать провод рядом с деталью, а прижимать измерительную часть датчика к контролируемой поверхности.
Проверяйте, чтобы термопара не висела в воздухе. Если измерительный спай расположен рядом с металлом, но не касается его плотно, он будет быстро реагировать на горячий воздух. График получится красивым, но температура детали будет определена неверно.
Магнитная термопара
Магнитное крепление удобно для стальных деталей с ровной и чистой поверхностью. Такой датчик можно быстро переставлять с точки на точку, поэтому он подходит для предварительных измерений, переналадки режима и регулярного контроля производства.
Перед запуском проверьте, что магнит прилегает к поверхности полностью. Между датчиком и металлом не должно быть рыхлой окалины, грязи, отслаивающегося покрытия или заметного зазора.
Магнитная термопара не подходит для алюминия, большинства цветных металлов и немагнитных марок нержавеющей стали. Также она может быть неудобна на сложных рельефных поверхностях, тонких кромках и деталях, где провод способен сдвинуть магнит во время движения.
Контактная термопара
Контактный датчик используют, когда измерять нужно на ровной поверхности, внутри изделия, на алюминии, нержавеющей стали или другом материале, к которому не закрепится магнит.
Такой вариант особенно полезен для сложной геометрии: внутренних полостей, участков за ребрами жёсткости, массивных кронштейнов, зон экранирования воздушного потока.
Контактный датчик требует более внимательного крепления. Измерительная точка должна плотно прилегать к детали на протяжении всего цикла. Если в процессе нагрева спай отойдёт от поверхности, показания будут отражать температуру воздуха, крепежа или самого провода, но не температуру изделия.
Где ставить термопары
Термопары нужно устанавливать не «для равномерности», а в местах, где с наибольшей вероятностью возникают отклонения температурного режима.
Для простой детали можно начать с четырёх точек. Для сложного изделия, партии с разной толщиной металла или контроля всей загрузки лучше использовать шесть–восемь каналов.
Рекомендуемые точки для установки датчиков:
- Тонкая открытая кромка. Это зона вероятного перегрева, поскольку она быстрее остальных частей детали реагирует на горячий воздух.
- Центральная плоскость изделия. Она даёт базовое представление о среднем прогреве.
- Самый массивный узел. Это может быть фланец, толстый кронштейн, усилитель, сварная зона или участок с большой теплоёмкостью.
- Ребро жёсткости. Здесь температура может заметно отличаться от показаний на плоском листе.
- Внутренняя полость. Она часто прогревается хуже из-за ограниченного доступа горячего воздуха.
- Участок, закрытый от прямого потока. Например, нижняя сторона изделия, зона за отбортовкой или участок в глубине конструкции.
- Край загрузки. Датчик в этой точке помогает выявить неравномерность печи по ширине.
- Деталь в центре загрузки. Эта точка полезна для сравнения с краевыми изделиями.
- Зона, где уже появлялись дефекты. Если покрытие меняет цвет, теряет глянец, плохо держится или есть подозрение на недопёк, датчик нужно ставить именно туда.
Для контроля полимеризации полезно сравнить тонкую кромку и массивную часть изделия. Если кромка уже долго находится выше целевой температуры, а толстый узел ещё не достиг порога, режим требует корректировки. Нельзя считать процесс выполненным только потому, что одна из точек показала нужное значение.
Как правильно закрепить термопару
Главная задача это обеспечить стабильный тепловой контакт измерительного спая с поверхностью изделия. Термопара должна измерять металл детали, а не температуру воздуха вокруг неё.
Перед креплением очистите место установки. Уберите пыль, масло, рыхлую окалину, отслаивающееся покрытие и другие загрязнения, которые создают воздушный зазор между датчиком и поверхностью.
При использовании зажима убедитесь, что измерительный узел прижат к металлу. Сам зажим должен быть устойчивым, а провод не должен тянуть датчик в сторону.
При использовании магнита проверьте плотность прилегания. Если поверхность имеет изгиб, рельеф или покрыта толстым слоем краски, магнит может держаться, но контакт датчика с металлом останется недостаточным.
При использовании контактной термопары выбирайте технологически допустимый способ фиксации. Он должен выдерживать температуру процесса, не отслаиваться во время нагрева и не оставлять недопустимых следов на готовом изделии.
Для серийного контроля лучше использовать повторяемую схему установки: одни и те же точки, одинаковый тип датчика и одинаковая прокладка проводов. Тогда термограммы разных смен, партий или режимов можно корректно сравнивать между собой.
Как понять, что контакт плохой
Плохой контакт часто выглядит как достоверное измерение: график плавно растёт, температура достигает высокой отметки, но датчик на самом деле измеряет поток горячего воздуха, а не поверхность детали.
На плохой контакт могут указывать следующие признаки:
- Датчик на массивной детали нагревается почти так же быстро, как датчик, находящийся в потоке воздуха.
- Кривая резко меняется при прохождении изделия через зону обдува.
- Два датчика, установленные близко друг к другу, показывают большую разницу без объяснимой технологической причины.
- Показания одного канала резко скачут в начале цикла.
- Датчик на тонкой кромке остывает медленнее, чем датчик на массивной части, хотя должно быть наоборот.
- При лёгком перемещении провода до запуска датчик сдвигается или отходит от поверхности.
- Термопара показывает заметно более высокую температуру, чем соседняя точка на той же детали, хотя локального перегрева быть не должно.
Если есть сомнения, закрепите две термопары рядом в одной контрольной точке и проведите измерение. Их кривые должны быть близки по форме и значению. Сильное расхождение обычно означает проблему с контактом, креплением, проводом или самим датчиком.
Ошибки прокладки провода
Провод термопары может повлиять не только на сохранность датчика, но и на точность результата. Если он натянут, касается другой горячей детали или зацепляется за элементы печи, измерение может быть испорчено.
Частые ошибки:
- Провод натянут от датчика к регистратору. При движении изделия он тянет термопару и ухудшает контакт.
- Рядом с датчиком нет запаса длины. Даже небольшая вибрация или смещение детали может оторвать измерительный спай от поверхности.
- Провод свободно свисает в воздушном потоке. Он начинает колебаться и передаёт усилие на место крепления.
- Провод образует большие петли. Они могут зацепиться за элементы конвейера, оснастку или соседнее изделие.
- Провод проходит через острые кромки. Это повышает риск перетирания изоляции и обрыва.
- Провод касается нагревательных элементов, стенки печи, роликов, направляющих или другой детали.
- Несколько проводов перепутаны. После измерения становится невозможно понять, какой график соответствует конкретной точке.
- Регистратор не защищён при работе в печи.
Перед запуском оставьте небольшой свободный запас провода возле каждого датчика. Далее закрепите или аккуратно уложите провод так, чтобы он не натягивался, не провисал в опасной зоне и не мешал движению изделия.
В комплектации термографа «САХАРА Т8-24П» предусмотрены защитный кожух и защитный бокс, которые позволяют использовать регистратор при измерениях внутри печи. Прибор может работать автономно, а после завершения цикла результаты считываются в программу для анализа графика.
Как проверить достоверность замера
Перед загрузкой изделия в печь проверьте показания всех подключённых каналов. При одинаковой температуре окружающей среды исправные датчики должны показывать близкие значения. Если один канал существенно отличается, сначала проверьте разъём, целостность провода и состояние измерительного спая.
После первого прогона не оценивайте результат только по одной максимальной температуре. Важны все параметры профиля:
- скорость нагрева;
- время выхода на заданную температуру;
- максимальная температура;
- продолжительность нахождения выше технологического порога;
- скорость охлаждения;
- разница между температурой тонких и массивных зон;
- повторяемость результата при одинаковом режиме.
Если паспорт порошковой краски требует выдержку 180 °C в течение 10 минут по температуре металла, недостаточно увидеть на графике короткий выход одной точки на 180 °C. Необходимо подтвердить, что критичный участок детали достиг заданной температуры и находился выше неё непрерывно не менее требуемого времени.
После корректировки уставки, скорости конвейера, вентиляции или расположения изделий повторите измерение. Сравнивать нужно только прогоны с одинаковой загрузкой, аналогичным расположением деталей и одинаковой схемой установки термопар.
При анализе результатов особенно важно контролировать разброс между точками. Чем больше различие в температуре и времени выдержки между тонкой кромкой и массивным узлом, тем выше риск неоднородного результата: перегрев в одних местах и недопёк в других.
Когда менять термопару
Термопары типа K — расходный элемент. Их стоит заменить, если датчик стал давать нестабильные показания, провод получил повреждения или результаты больше не совпадают с контрольным измерением.
Признаки, что термопару пора заменить:
- Повреждена изоляция провода.
- На проводе есть заломы, трещины, пережоги или следы перетирания.
- Измерительный спай деформирован или повреждён.
- Зажим ослаб и больше не обеспечивает стабильный прижим.
- Магнит плохо удерживает датчик на поверхности.
- Показания заметно расходятся с исправным датчиком в той же точке.
- Значения «скачут» без изменения условий процесса.
- Датчик перестал показывать повторяемый результат при одинаковых замерах.
Не стоит компенсировать сомнительный канал ручными поправками. Проще и надёжнее заменить расходный датчик, чем настраивать технологический режим по неверной термограмме.
Короткий чек-лист оператора
Перед измерением убедитесь, что:
- Точки контроля выбраны по рискам перегрева и недогрева.
- Один датчик установлен на тонкой зоне, другой на наиболее массивном участке.
- Дополнительные датчики стоят в полостях, на ребрах, фланцах и в разных местах загрузки.
- Контактные поверхности очищены.
- Термопары плотно прилегают к детали.
- Провода не натянуты и не создают усилия на датчики.
- Провод не касается подвижных и нагревательных элементов.
- Каналы подписаны и привязаны к схеме расположения датчиков.
- Регистратор размещён в защитном боксе.
- До запуска все датчики показывают близкую температуру окружающей среды.
- После измерения оценены пик, время выдержки, скорость нагрева и разброс между каналами.
- При изменении режима выполнен повторный контрольный прогон.
Вывод
Термопара для печи должна измерять температуру конкретной детали, а не температуру воздуха вокруг неё. Для этого важно правильно выбрать способ крепления, определить критичные точки, обеспечить плотный контакт с поверхностью и безопасно проложить провод.
Зажим удобен для кромок и фланцев, магнитное крепление для ровных стальных поверхностей, а контактный датчик для сложной геометрии, внутренних зон, алюминия и других немагнитных материалов. Самые важные точки контроля тонкие кромки с риском перегрева, массивные узлы с риском недогрева и зоны, закрытые от потока горячего воздуха.
Термограф «САХАРА Т8-24П» с восемью каналами термопар типа K позволяет измерять температуру поверхности изделий в печи, контролировать время полимеризации, сравнивать прогрев разных зон и подтверждать реальное выполнение технологического режима.