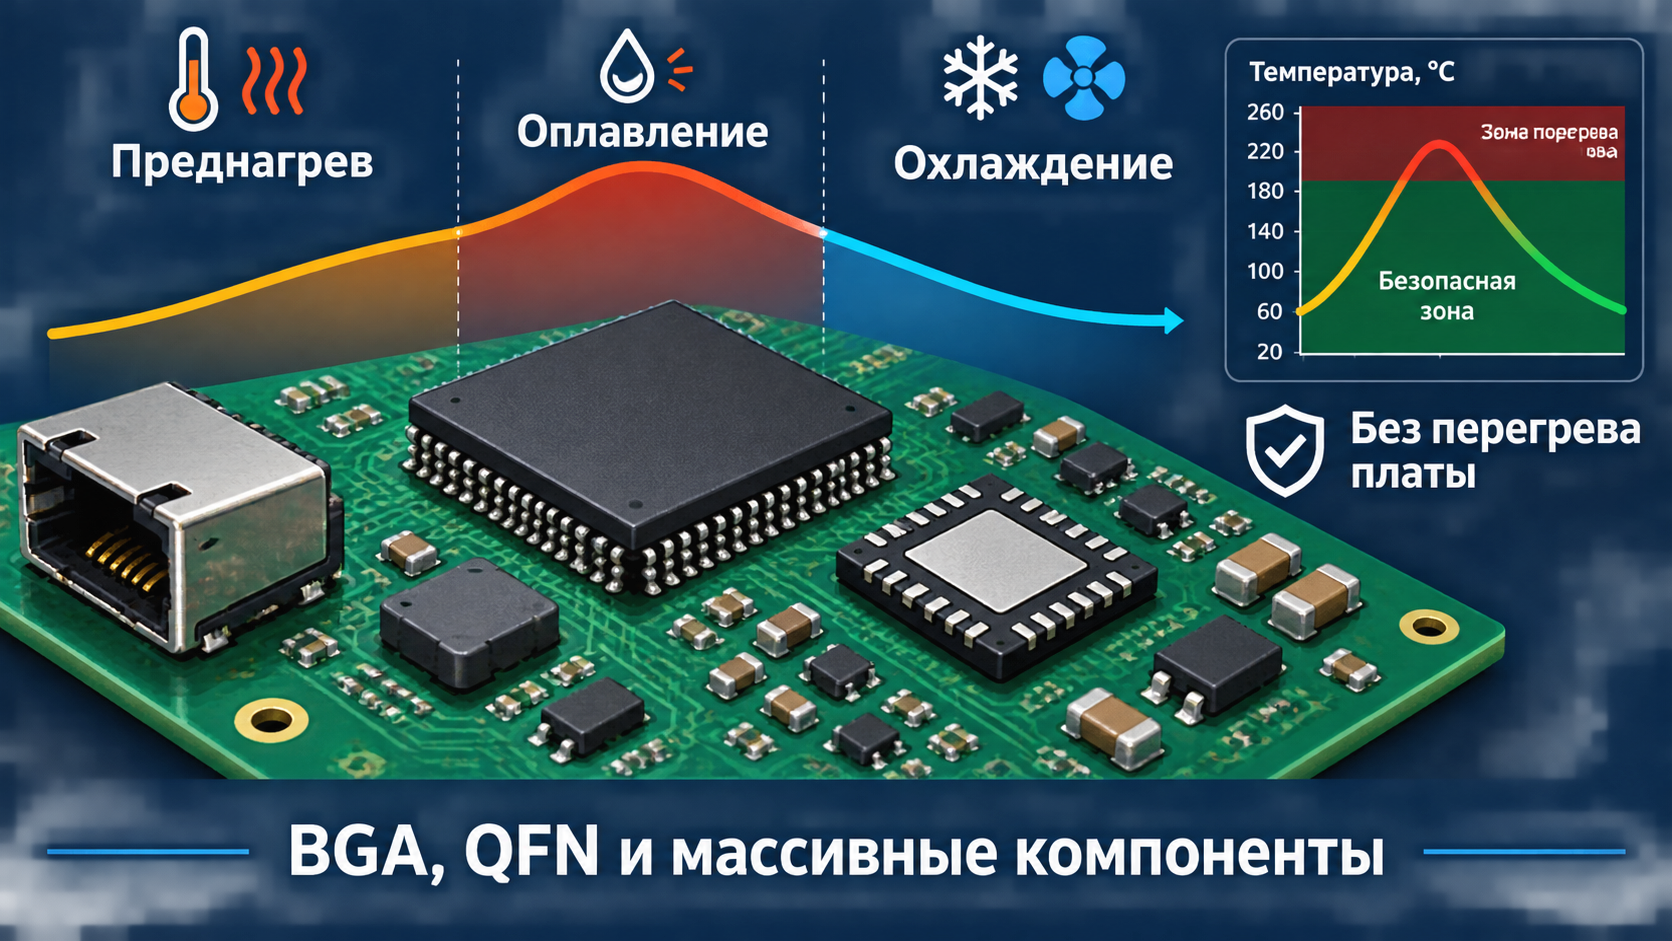
Плата с BGA, QFN, крупными разъёмами, экранами, силовыми элементами и мелкими пассивными компонентами требует настройки не формальной температуры печи, а реального термопрофиля самого изделия. Задача технолога обеспечить оплавление припоя в наиболее холодной зоне платы, не перегрев при этом быстро нагревающиеся участки и чувствительные корпуса.
Универсального режима для таких сборок не существует. Профиль зависит от типа паяльной пасты, толщины и слоёв печатной платы, площади медных полигонов, тепловой массы компонентов, компоновки и особенностей конкретных корпусов. Поэтому ключевой принцип — измерять температуру термопарами, закреплёнными на самой плате, а не ориентироваться только на температуру воздуха в печи.
Почему возникает перегрев
На одной печатной плате разные зоны набирают температуру с разной скоростью. Чип-резисторы, конденсаторы, края платы и участки с небольшим количеством меди прогреваются быстро. Крупные BGA, QFN с центральной теплоотводящей площадкой, силовые полигоны, экранирующие кожухи, массивные разъёмы и компоненты с металлическим основанием, напротив, имеют высокую тепловую массу и отстают по температуре.
Если для прогрева холодного BGA просто увеличить пиковую температуру или продлить горячий участок профиля, мелкие компоненты и горячие зоны платы могут выйти за допустимый режим. В результате возможны:
- перегрев пластиковых корпусов и разъёмов;
- деградация флюса из-за избыточной тепловой нагрузки;
- потемнение текстолита, коробление или риск расслоения PCB;
- избыточное время выше ликвидуса;
- нестабильное смачивание и ухудшение качества пайки;
- смещение мелких компонентов;
- рост риска пустот под центральной площадкой QFN;
- дефекты скрытых соединений BGA, которые невозможно оценить только визуальным осмотром.
Главная проблема обычно заключается не в самой пиковой температуре, а в неравномерном прогреве сборки. Пока один участок уже близок к пределу по температуре, другой ещё не достиг температуры плавления припоя. Именно поэтому для сложной платы недостаточно установить одну «правильную» температуру печи.
Что контролировать термопарами
Профилирование следует выполнять на полностью укомплектованной контрольной плате. Пустая PCB прогревается значительно иначе: на ней нет BGA, QFN, массивных разъёмов, экранов и крупных медных зон, которые меняют тепловой баланс.
Минимальный практический набор контрольных точек включает несколько зон.
- Центр BGA. Это одна из наиболее инерционных точек. Она показывает, достигли ли скрытые соединения под корпусом температуры, достаточной для оплавления припоя.
- QFN с центральной теплоотводящей площадкой. Особенно важна для корпусов с большой площадью thermal pad, соединённой с медным полигоном и тепловыми переходами. Такой участок может прогреваться заметно медленнее, чем верхняя часть корпуса.
- Самый массивный компонент или участок с большим количеством меди. Это потенциально самая холодная зона платы. По ней определяют, хватает ли теплового бюджета всему изделию.
- Мелкий пассивный компонент. Обычно он относится к наиболее быстро нагревающимся точкам. Его температура ограничивает допустимый пик и помогает не допустить перегрева.
- Край платы или участок с малой тепловой массой. Эта точка показывает, насколько равномерно прогревается PCB и есть ли риск локального перегрева.
Для BGA и QFN наиболее полезно измерять температуру как можно ближе к зоне паяного соединения. Термопара на верхней поверхности корпуса может служить ориентиром, но температура припоя под корпусом способна отличаться от неё.
Как настраивать профиль
Профиль пайки состоит из трёх основных этапов: предварительного нагрева, пикового нагрева и охлаждения. Каждый из них должен соответствовать требованиям паяльной пасты и температурным ограничениям компонентов.
Начните с документации на пасту
Перед настройкой откройте Technical Data Sheet используемой паяльной пасты и выпишите:
- температуру ликвидуса сплава;
- рекомендуемую пиковую температуру;
- допустимое время выше ликвидуса - TAL, Time Above Liquidus;
- допустимую скорость нарастания температуры;
- диапазон и продолжительность предварительного нагрева;
- требования к охлаждению.
Для припоя Sn63Pb37 температура плавления составляет примерно 183 °C. В качестве стартового ориентира обычно рассматривают пик 205–225 °C и TAL 30–60 секунд. Для бессвинцовой пасты SAC305 температура ликвидуса составляет около 217–221 °C; типовой диапазон пика - 235–250 °C, а TAL — 45–75 секунд. Эти значения нельзя переносить на конкретную плату без проверки: окончательные параметры должны соответствовать документации именно вашей пасты и допустимому профилю каждого компонента.
Сделайте предварительный нагрев плавным
Для платы с BGA, QFN и массивными элементами опасен резкий разгон температуры. Быстрый нагрев увеличивает разницу температур между лёгкими и тяжёлыми участками, создаёт термические напряжения и часто вынуждает технолога завышать пик, чтобы прогреть отстающие зоны.
Практический ориентир это удерживать среднюю скорость нарастания температуры в пределах до 2–3 °C/с, а для сложных и чувствительных сборок использовать более мягкий режим. В ряде типовых reflow-профилей максимальная скорость нагрева ограничивается 3 °C/с.
Предварительный нагрев нужен не для того, чтобы быстрее довести плату до пика. Его функция - постепенно прогреть компоненты и PCB, уменьшить температурный разброс между BGA, QFN, силовыми полигонами и мелкими компонентами, а также подготовить флюс к следующей стадии.
Используйте выдержку для выравнивания температуры
Если по графику видно, что BGA или QFN отстают от мелких компонентов, не стоит сразу повышать пиковую температуру. Сначала увеличьте время предварительного нагрева или выдержки в пределах, разрешённых TDS паяльной пасты.
Выдержка в промежуточном диапазоне температур позволяет:
- активировать флюс;
- выровнять температуру по площади платы;
- сократить разницу между самой холодной и самой горячей точками;
- уменьшить потребность в высоком пике;
- повысить вероятность равномерного оплавления соединений под BGA и центральной площадкой QFN.
Для распространённых профилей диапазон выдержки часто находится примерно в интервале 150–200 °C продолжительностью от 60 до 180 секунд. Однако это не фиксированная настройка: слишком долгая выдержка способна снизить активность флюса и ухудшить смачивание. Ориентируйтесь на требования применяемой пасты и результаты контрольных прогонов.
Настраивайте пик по самой холодной точке
Пиковый участок должен обеспечить достаточную температуру и TAL в наиболее холодной контрольной зоне. Обычно это центр крупного BGA, QFN с массивной центральной площадкой, силовой компонент или участок с большой площадью меди.
При этом нельзя оценивать пик только по одной холодной точке. Одновременно нужно проверять температуру наиболее горячей зоны как правило, мелкого пассивного компонента, края платы либо участка с малым количеством меди. Если в самой холодной точке припой не выходит на ликвидус, а горячая уже приближается к допустимому пределу, увеличивать пик опасно.
В такой ситуации сначала корректируют плавность предварительного нагрева и время выдержки. Это позволяет прогреть инерционный BGA до перехода на пик и получить нужное оплавление при меньшей тепловой нагрузке на всю сборку.
Для QFN контроль особенно важен в зоне центральной теплоотводящей площадки. При большой площади меди, плотной сетке переходных отверстий и мощном полигоне припой под корпусом может прогреваться хуже, чем видно по верхней стороне корпуса. Недостаточный прогрев повышает риск неполного смачивания и пустот под thermal pad.
Контролируйте TAL, а не только пик
Пиковая температура не единственный показатель качества пайки. Важно время, которое каждая контрольная точка проводит выше температуры ликвидуса припоя.
Если TAL слишком короткий, припой может не успеть полноценно оплавиться и сформировать надёжное соединение. Если TAL слишком длинный, растёт тепловая нагрузка на плату, корпуса и флюс. Для SAC305 в качестве общего ориентира используют 45–75 секунд, для Sn63Pb37 — 30–60 секунд, но точное значение следует брать из TDS пасты.
Контролируйте TAL по наиболее холодной точке, а не по уставке оборудования. Если BGA получил нужный TAL, но мелкий пассивный компонент находится выше допустимой температуры слишком долго, профиль нельзя считать безопасным.
Не игнорируйте охлаждение
После оплавления припоя плата должна охлаждаться контролируемо. Слишком быстрое охлаждение увеличивает риск термических напряжений, а слишком медленное может неблагоприятно влиять на структуру паяного соединения. Часто используют ориентир до 3–4 °C/с, если это соответствует требованиям пасты и компонентов.
В печи САХАРА СХ250-П1 цикл разделён на предварительный нагрев, пиковый нагрев и охлаждение. Профиль задаётся на компьютере, а контроль выполняется по термопарам, установленным на печатной плате. Это позволяет выстраивать температурную кривую по фактической температуре изделия, а не по температуре воздуха в камере.
Практический алгоритм
Настройка профиля для сложной SMD-сборки должна выполняться последовательно.
- Соберите требования из документации на пасту и корпуса компонентов. Проверьте ликвидус, пик, TAL, допустимую скорость нагрева, охлаждение и ограничения reflow-пайки для BGA, QFN, разъёмов и чувствительных компонентов.
- Подготовьте контрольную плату, максимально близкую к серийному изделию. Важны та же толщина PCB, число слоёв, медное заполнение, набор компонентов, трафарет, паста и сторона монтажа.
- Закрепите термопары в контрольных точках: на BGA, QFN, самой тяжёлой зоне, мелком пассиве и краю платы.
- Выполните первый прогон с консервативным режимом: мягкий предварительный нагрев, достаточная выдержка и пик в пределах, рекомендуемых производителем пасты.
- Проанализируйте графики. Определите, какая точка остаётся самой холодной, какая нагревается быстрее других, сколько времени каждая зона проводит выше ликвидуса и какова разница между температурными кривыми.
- Если BGA или QFN недогреваются, сначала корректируйте время предварительного нагрева и выдержки. Повышайте пик только после того, как убедитесь, что у горячих компонентов есть температурный запас.
- Если мелкие компоненты перегреваются, уменьшите скорость нагрева, оптимизируйте выдержку и при необходимости снизьте пик. Цель - сохранить нужный TAL в холодной точке без выхода горячей точки за допустимые ограничения.
- После подтверждения режима сохраните профиль для конкретной комбинации платы, ревизии PCB, паяльной пасты и набора компонентов. При замене пасты, изменении толщины платы, добавлении крупного BGA, экрана или массивного разъёма профиль нужно проверять заново.
Для сложных плат с BGA перед рабочими циклами полезно выполнить холостой прогон без платы после включения оборудования. Это помогает стабилизировать температурное состояние печи и повысить повторяемость последующих циклов.
Частые ошибки
Ориентироваться на температуру печи
Температура, установленная для зоны печи, не равна температуре припоя под BGA или под центральной площадкой QFN. На неоднородной сборке разница между температурой воздуха и температурой конкретного узла может быть существенной.
Правильный подход: проверять профиль термопарами на самой плате.
Повышать пик для непропаянного BGA
Если BGA недогревается, увеличение пика кажется самым быстрым решением. Но оно часто приводит к перегреву мелких корпусов, краёв платы и компонентов с малой тепловой массой.
Правильный подход: сначала выровнять температуру предварительным нагревом и выдержкой.
Профилировать пустую PCB
Пустая плата не показывает реальный тепловой баланс изделия. После установки BGA, QFN, экранов, разъёмов и силовых компонентов её поведение в печи меняется.
Правильный подход: использовать полностью укомплектованный технологический образец.
Контролировать только верх корпуса
Термопара на верхней стороне BGA может не отражать температуру припоя в центре массива шаров. Для QFN верх корпуса также не показывает температуру под центральной теплоотводящей площадкой.
Правильный подход: стремиться измерять температуру как можно ближе к паяному соединению.
Использовать один профиль для всех плат
Профиль, подходящий для тонкой платы с небольшими SMD-компонентами, не обязательно подойдёт многослойной PCB с массивным BGA и силовыми полигонами.
Правильный подход: вести библиотеку профилей и фиксировать условия, для которых каждый из них был утверждён.
Правильно настроенный профиль позволяет обеспечить надёжную пайку BGA и QFN без перегрева платы: массивные зоны получают необходимое количество тепла, а чувствительные компоненты остаются в безопасных температурных пределах. Основа результата — не высокая температура, а измеренный и повторяемый тепловой процесс.