ΔT по плате: почему разница между крупным и мелким компонентом убивает пайку
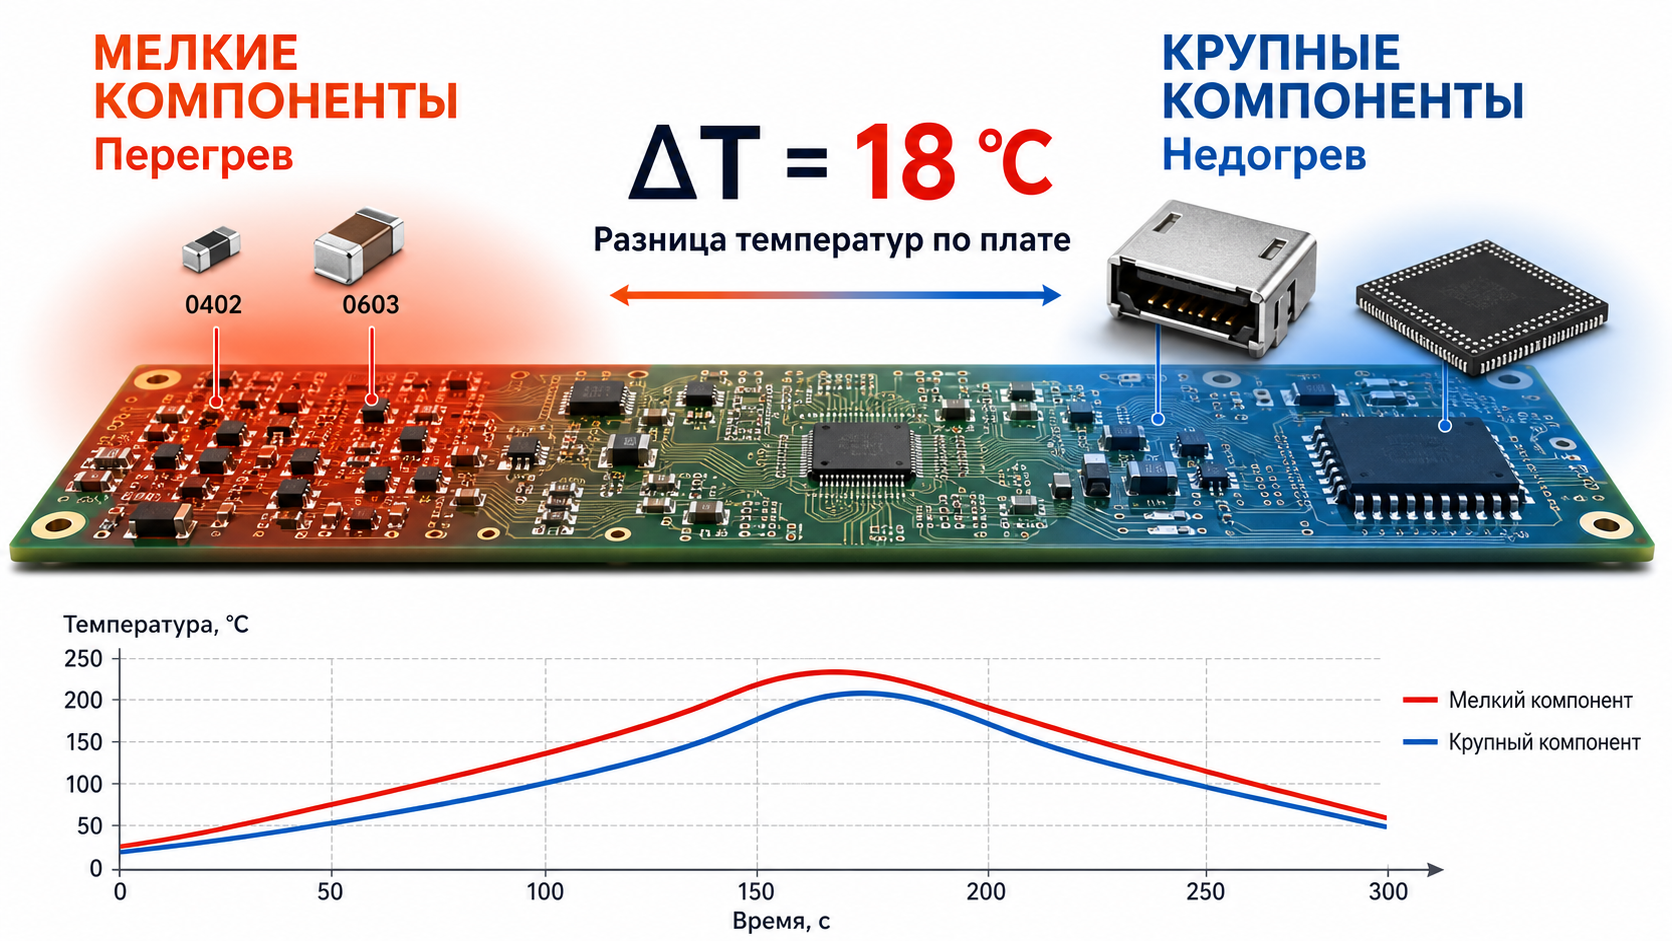
На одной и той же печатной плате маленький чип-резистор 0402 и массивный разъём, BGA или силовой компонент нагреваются с разной скоростью. Если не контролировать эту разницу температур - ΔT, — мелкие компоненты уже перегреваются, а крупные ещё не дошли до режима качественного оплавления. В результате плата может выглядеть «припаянной», но получить скрытые и нестабильные дефекты.
ΔT — один из ключевых параметров термопрофиля при SMD-монтаже. Он показывает, насколько равномерно нагревается реально собранная плата, а не воздух в зонах печи. В отраслевой терминологии ΔT — это максимальная разница температур между точками измерения на сборке в один и тот же момент времени; минимальное значение ΔT считается желательным.
Что такое ΔT и где его искать
ΔT рассчитывают как разницу между самой горячей и самой холодной термопарами на плате:
ΔT=Tmax−Tmin\Delta T = T_{\max} - T_{\min}ΔT=Tmax−Tmin
Например, термопара на маленьком керамическом конденсаторе показывает 242 °C, а термопара на большом разъёме рядом с полигоном земли — 229 °C. Тогда:
ΔT=242−229=13 ∘C\Delta T = 242 - 229 = 13\ ^\circ CΔT=242−229=13 ∘C
Это означает, что в одной печи, за один проход и при одинаковых уставках разные зоны одной сборки получили совершенно разный тепловой режим.
Важно: ΔT — не температура отдельной зоны печи и не разница между заданной и фактической температурой. Это характеристика самой платы с компонентами, снятая термопарами во время прохождения через печь оплавления.
Термопрофиль уникален для конкретной полностью укомплектованной сборки: на него влияют размеры платы, толщина стеклотекстолита, количество и площадь меди, масса компонентов, тип корпуса, экраны, разъёмы, радиаторы и расположение деталей. Именно поэтому корректный профиль получают на реальной или эквивалентной технологической плате с термопарами, а не по показаниям датчиков печи.
Почему крупные и мелкие компоненты греются по-разному
Главная причина высокой ΔT — разная тепловая масса элементов и участков платы.
Мелкий резистор, конденсатор 0402/0603, компактная микросхема или небольшая площадка с тонкими дорожками почти не накапливают тепло. Они быстро следуют за температурой воздушного потока в печи. Крупный разъём, BGA, экранирующий корпус, трансформатор, массивный силовой компонент или площадка, связанная с большим полигоном меди, наоборот, отбирают много энергии и нагреваются медленнее.
На практике ΔT усиливают следующие факторы:
- Большие медные полигоны GND и силовых цепей.
- Теплоотводящие переходные отверстия под корпусом QFN, LGA или BGA.
- Толстая многослойная плата.
- Соседство компонентов 0201/0402 с массивными разъёмами, дросселями, радиаторами и экранами.
- Большая разница в размерах и массе корпусов на одной стороне платы.
- Неудачное направление движения платы через печь.
- Слишком высокая скорость конвейера или недостаточная длина зон нагрева.
- Настройка печи «по уставкам», без измерения профиля термопрофайлером.
Крупные компоненты обычно остаются холоднее маленьких из-за большей тепловой массы: им требуется больше энергии для нагрева. Именно это формирует температурный градиент, то есть ΔT, по сборке.
Как высокая ΔT вызывает дефекты
Высокая ΔT опасна не сама по себе, а потому, что сужает и без того ограниченное технологическое окно пайки. Технологу нужно одновременно обеспечить достаточную температуру и время выше ликвидуса для наиболее холодной точки, но не превысить допустимые пределы для наиболее горячей.
Холодная пайка на крупных компонентах
Если профиль подобран под быстро нагревающиеся мелкие компоненты, тяжёлый разъём или BGA может не набрать необходимую температуру. Паяльная паста расплавится не полностью, флюс не успеет отработать, смачивание будет слабым.
Внешне такое соединение иногда выглядит приемлемо. Но при проверке выявляются:
- неполное смачивание площадок;
- тусклый или неровный припой;
- недостаточная прочность соединения;
- нестабильный электрический контакт;
- дефекты под корпусами BGA, QFN и LGA, которые нельзя увидеть визуально;
- повышенный риск отказа после термоциклирования, вибрации или механической нагрузки.
Для бессвинцового SAC305 температура ликвидуса составляет около 217 °C. Если холодная точка платы едва достигает этого значения либо находится выше ликвидуса слишком короткое время, надёжное формирование паяного соединения оказывается под вопросом.
Перегрев мелких компонентов
Попытка «дожарить» холодный крупный компонент повышением температур зон или замедлением конвейера часто решает одну проблему и создаёт другую. Пока массивная деталь набирает нужную температуру, лёгкие компоненты уже получают избыточный пик и слишком долго находятся в горячей части профиля.
Последствия перегрева:
- деградация флюса и ухудшение смачивания;
- рост риска коробления платы;
- повреждение чувствительных пластиковых корпусов;
- растрескивание керамических конденсаторов;
- изменение свойств компонентов;
- избыточный рост интерметаллического слоя;
- риск отслоения контактных площадок и повреждения печатной платы;
- увеличение вероятности пустот в соединениях и нестабильности пайки.
Проблема особенно заметна на платах, где рядом находятся 0201/0402, QFN, большие BGA, экраны, силовые MOSFET и массивные разъёмы. Настроить такую сборку по одной «средней» термопаре невозможно: она покажет усреднённую картину и скроет критические крайние точки.
«Надгробный камень» у чип-компонентов
Tombstoning, или эффект «надгробного камня», возникает, когда один вывод маленького пассивного компонента начинает смачиваться и подтягиваться расплавленным припоем раньше второго. Компонент разворачивается вертикально или частично приподнимается над площадкой.
Высокая ΔT по плате не единственная причина этого дефекта, но она часто сочетается с неравномерным нагревом площадок, слишком быстрым ростом температуры и различием теплоотвода по двум выводам. Чем сильнее одна сторона компонента «убежала» вперёд по температуре, тем выше риск асимметричного оплавления.
Пустоты и проблемы под BGA
Для BGA, QFN, LGA и силовых компонентов с большой тепловой площадкой опасна обратная ситуация: центральная часть корпуса и массив меди снизу остаются холоднее, чем верх корпуса или мелкие компоненты вокруг. Тогда профиль может показывать хороший пик по лёгкой точке, но недостаточную тепловую энергию непосредственно в зоне пайки.
Результат - неполное оплавление, пустоты, плохое смачивание центральной площадки, нестабильный теплоотвод и скрытые дефекты, которые проявятся только в эксплуатации.
Какая ΔT считается нормальной
Единого универсального числа для всех производств, паст и изделий не существует. Допустимая ΔT зависит от требований паяльной пасты, компонентной базы, сложности платы, точек измерения и допустимого технологического окна.
Но практический ориентир простой: чем меньше разница температур между горячей и холодной точками в критических зонах профиля, тем легче обеспечить качественную пайку всех компонентов одновременно.
В отраслевой практике часто используют ориентир до 10 °C в зоне оплавления, а для ответственных изделий стремятся снизить ΔT ещё сильнее - примерно до 5 °C. Эти значения не заменяют требования поставщика паяльной пасты и документации на компоненты, но помогают быстро оценить равномерность нагрева сборки.
Если ΔT превышает 10 °C, это не автоматический приговор плате. Однако технолог должен проверить, проходит ли каждая критичная точка по всем параметрам:
- скорости нагрева;
- температуре предварительного нагрева;
- времени выдержки;
- времени выше ликвидуса — TAL;
- пиковой температуре;
- скорости охлаждения;
- максимально допустимой температуре компонента.
Главный вопрос звучит так: может ли самая холодная точка получить достаточный режим пайки, не перегревая самую горячую? Если ответ отрицательный, профиль необходимо перерабатывать.
Где ставить термопары
Правильное измерение ΔT начинается не с графика, а с выбора точек контроля. Если термопары установлены только на средних компонентах, термограмма будет выглядеть красиво, но не покажет реальных рисков.
Для сложной платы имеет смысл контролировать:
- Самый маленький и быстро нагреваемый компонент.
- Самый крупный компонент с большой тепловой массой.
- Компонент рядом с крупным полигоном меди.
- Корпус BGA, QFN или LGA с тепловой площадкой.
- Разъём, экран, силовой дроссель или другой «холодный» объект.
- Участок платы с высокой плотностью компонентов.
- Точку у края платы, если край отличается по теплоотводу от центра.
Термопару фиксируют максимально близко к реально контролируемому месту: на корпусе компонента, контактной площадке или характерной медной области — в зависимости от цели измерения. Крепление должно выдерживать температурный цикл и не создавать заметную дополнительную тепловую массу.
Для полноценного контроля платы с разнородными компонентами нужен многоканальный термопрофайлер. Он записывает температурные кривые сразу по нескольким точкам, чтобы технолог увидел не одну условную температуру, а реальный разброс нагрева по всей сборке.
Как снизить ΔT на практике
1. Не меняйте настройки вслепую
Уставка зоны печи это температура в зоне оборудования, а не температура пайки на выводе компонента. Нельзя гарантировать качество монтажа, ориентируясь только на дисплей печи.
Сначала снимите профиль на реальной плате: закрепите термопары, пропустите сборку через печь и сравните кривые всех измерительных каналов. Только затем корректируйте режим.
2. Проверьте скорость конвейера
Слишком высокая скорость уменьшает время, за которое тяжёлые элементы успевают получить тепло. В этом случае крупные компоненты отстают от лёгких ещё сильнее.
Снижение скорости конвейера может помочь холодным точкам догнать горячие, но действовать нужно осторожно: одновременно растёт тепловая нагрузка на все элементы. После каждой корректировки требуется повторное измерение профиля.
3. Используйте выравнивающий участок профиля
Если плата имеет заметно разную тепловую массу, часто помогает профиль с выдержкой — soak. На этом этапе лёгкие элементы не должны бесконтрольно перегреваться, а тяжёлые получают время, чтобы приблизиться к их температуре.
Профиль ramp-soak-spike используют именно для выравнивания температуры между крупными и мелкими компонентами, когда прямой плавный нагрев не обеспечивает достаточной равномерности.
Но выдержка - не универсальное лекарство. Слишком длинный soak способен ухудшить работу флюса и расширить общий термоудар по компонентам. Режим всегда нужно сверять с паспортом конкретной пасты.
4. Пересмотрите направление движения платы
На некоторых сборках разница температур зависит от того, какая сторона платы первой входит в горячие зоны. Если крупный разъём, экран или массивный радиатор расположен с одного края, разворот платы на 180° иногда заметно меняет картину нагрева.
Это особенно актуально для коротких печей, плат с локально сосредоточенной тепловой массой и изделий, где крупные компоненты находятся у переднего или заднего края по ходу конвейера.
5. Проверьте конструкцию платы
Иногда проблема ΔT не решается настройкой печи полностью. Причина заложена в конструкции изделия:
- чрезмерно большие полигоны без терморазвязки;
- слишком плотная посадка мелких компонентов рядом с массивными деталями;
- неоптимальное число тепловых переходных отверстий;
- несбалансированное распределение меди;
- отсутствие технологических ограничений на одновременную пайку несовместимых по тепловой массе компонентов.
На этапе DFM стоит заранее оценивать не только возможность установки компонента, но и его тепловое поведение в печи.
6. Подтвердите профиль после изменения условий
Повторное профилирование требуется не только при запуске новой платы. Проверку нужно проводить после изменений, способных повлиять на нагрев:
- сменили паяльную пасту;
- изменили толщину платы или количество слоёв;
- добавили массивный компонент, экран или радиатор;
- поменяли поставщика платы;
- изменили загрузку печи;
- провели обслуживание печи;
- заменили нагреватель, конвейер или вентилятор;
- перенастроили скорость конвейера либо уставки зон.
Термопрофиль относится к конкретной сборке и конкретным условиям прохождения через печь. Старый график не подтверждает качество новой версии платы автоматически.
Пример: плата с BGA и 0402
Представим плату управления, на которой есть BGA-процессор с тепловой площадкой и множеством переходных отверстий, силовой разъём, несколько крупных конденсаторов и россыпь резисторов 0402.
При первом измерении термопрофайлера получены такие результаты:
- 0402 в горячей зоне: пик 247 °C.
- Корпус QFN: пик 241 °C.
- BGA над массивом меди: пик 232 °C.
- Силовой разъём: пик 229 °C.
Формально печь работает, паяльная паста расплавляется, и визуально большая часть платы выглядит нормально. Но ΔT между 0402 и разъёмом составляет 18 °C. Чтобы холодный разъём и BGA получили достаточную температуру и время выше ликвидуса, оператор может увеличить температуру зон. Тогда 0402 уйдут к опасному перегреву.
Правильная последовательность действий:
- Проверить расположение термопар и достоверность измерения.
- Оценить скорость нагрева и время выше ликвидуса на каждой точке.
- Попробовать снизить скорость конвейера или изменить распределение уставок зон.
- При необходимости применить более выраженный выравнивающий участок.
- Проверить направление прохождения платы через печь.
- Повторно снять профиль и убедиться, что холодные точки получают режим пайки, а горячие не выходят за ограничения компонентов и пасты.
Цель - не добиться одинаковой пиковой температуры «на глаз», а обеспечить допустимое технологическое окно для каждой критической точки платы.
Почему без термопрофайлера не обойтись
ΔT невозможно надёжно определить по уставкам печи, визуальному виду пайки или единичной термопаре. Нужны одновременные измерения в нескольких местах реальной платы.
Термопрофайлер позволяет:
- записать температурные кривые по нескольким каналам;
- увидеть самую горячую и самую холодную точки;
- рассчитать ΔT в любой момент профиля;
- контролировать пик, скорость нагрева и охлаждения;
- оценить время выше ликвидуса;
- сопоставить фактический режим с требованиями паяльной пасты и компонентов;
- документировать настройку технологического процесса;
- быстрее находить причину плавающего брака при смене платы, пасты или режима печи.
Для производства это означает переход от подбора режима методом проб и брака к измеряемому, повторяемому процессу. Российский производитель SMD-оборудования САХАРА предлагает термопрофайлеры для настройки профиля печи и контроля реальной температуры изделия.
Вывод
Большой ΔT - это конфликт между двумя задачами: прогреть самый холодный компонент и не перегреть самый горячий. Если разница температур по плате не контролируется, крупные элементы получают холодную пайку, а мелкие - лишнюю тепловую нагрузку. Внешне сборка может пройти визуальный контроль, но нестабильность проявится позже: на функциональном тесте, после транспортировки, термоциклирования или уже у заказчика.
Контроль ΔT термопрофайлером позволяет увидеть реальную картину нагрева, правильно настроить зоны и скорость конвейера, сократить число скрытых дефектов и сделать SMD-монтаж воспроизводимым.