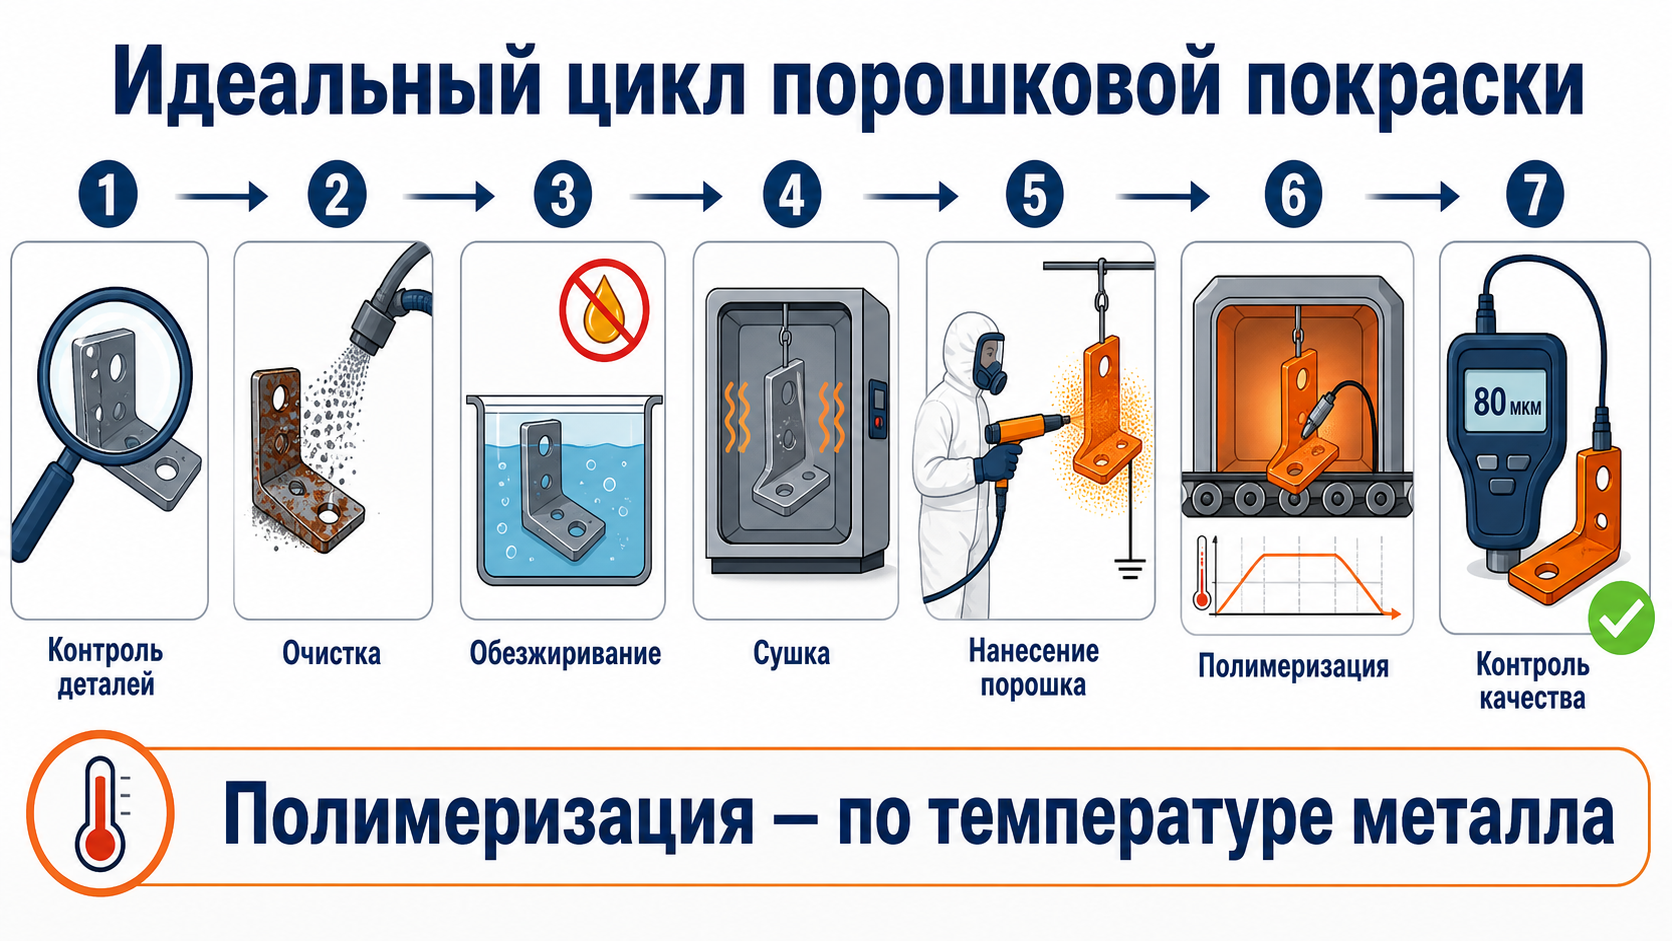
Чек‑лист: идеальный цикл порошковой покраски — от подготовки до полимеризации
Порошковая окраска выглядит простой только со стороны: деталь очистили, нанесли порошок, отправили в печь — и готово. На практике качество покрытия формируется на каждом этапе. Ошибка в подготовке металла, неверное заземление, нестабильная подача порошка или неточный температурный режим полимеризации могут привести к браку: кратерам, шагрени, непрокрасам, слабой адгезии, изменению оттенка и снижению коррозионной стойкости.
Ниже - практический чек-лист полного цикла порошковой окраски. Его можно использовать как основу для технологической карты, сменного контроля оператора или внутреннего стандарта качества на участке.
Почему важен контроль всего цикла
Покрытие нельзя оценивать только по его внешнему виду сразу после выхода из печи. Гладкая поверхность может скрывать недостаточную полимеризацию, плохую адгезию или загрязнение основания. Такие дефекты проявляются позже: при сборке изделия, ударной нагрузке, контакте с влагой, перепадах температур или эксплуатации на улице.
Условно качество готового покрытия складывается из пяти составляющих:
Качество покрытия=подготовка поверхности+правильное нанесение+контроль толщины+точная полимеризация+бережное охлаждение
Критично, чтобы режимы на всех этапах были повторяемыми. Именно повторяемость превращает покраску из ручного процесса в управляемую технологию.
Чек-лист подготовки поверхности
Подготовка поверхности определяет адгезию порошковой краски и долговечность изделия. Если металл загрязнён маслом, окалиной, ржавчиной, силиконами или остатками СОЖ, даже качественная порошковая краска не сможет обеспечить стабильный результат.
1. Входной контроль деталей
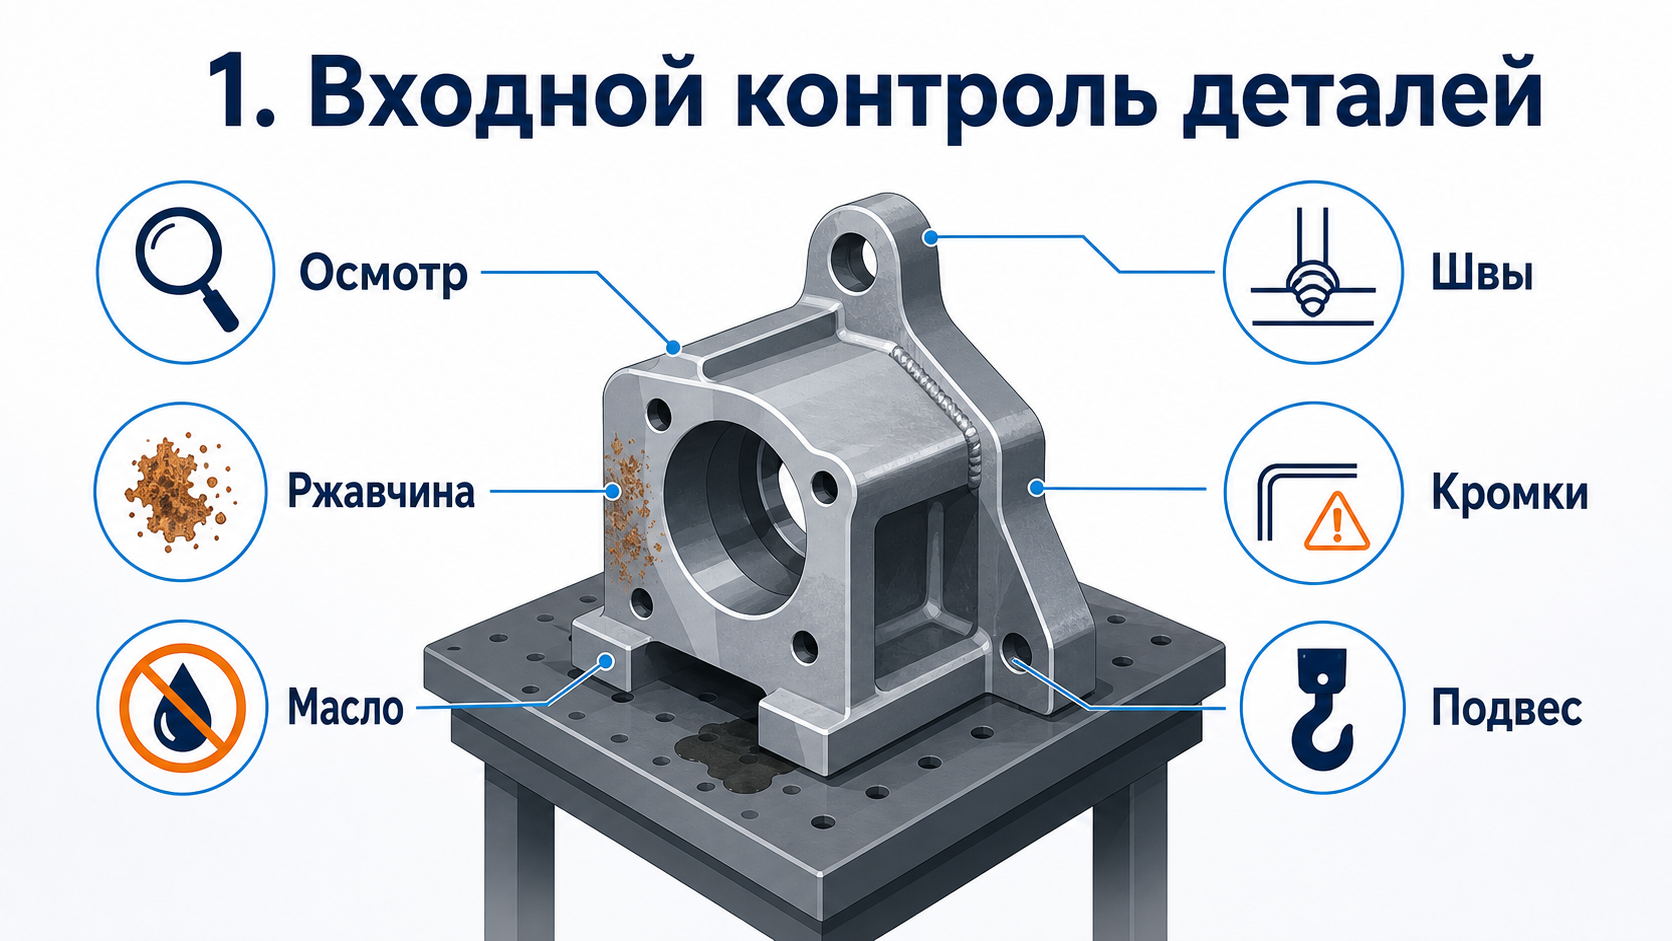
Перед запуском в окраску проверьте:
- Материал детали: сталь, оцинкованная сталь, алюминий, нержавеющая сталь, чугун или другой металл
- Наличие ржавчины, окалины, сварочных брызг, заусенцев и острых кромок
- Следы масла, консервационной смазки, силикона, маркеров, клея и транспортировочной плёнки
- Состояние сварных швов и труднодоступных зон
- Наличие резьбы, посадочных мест, контактных площадок и зон, которые нельзя окрашивать
- Возможность подвеса детали и обеспечение электрического контакта с ней
Особое внимание уделяйте кромкам. Слишком острые края хуже удерживают порошок, поэтому при необходимости их рекомендуется притупить механической обработкой. Это снижает риск истончения покрытия по ребру и появления коррозии в процессе эксплуатации.
2. Механическая очистка
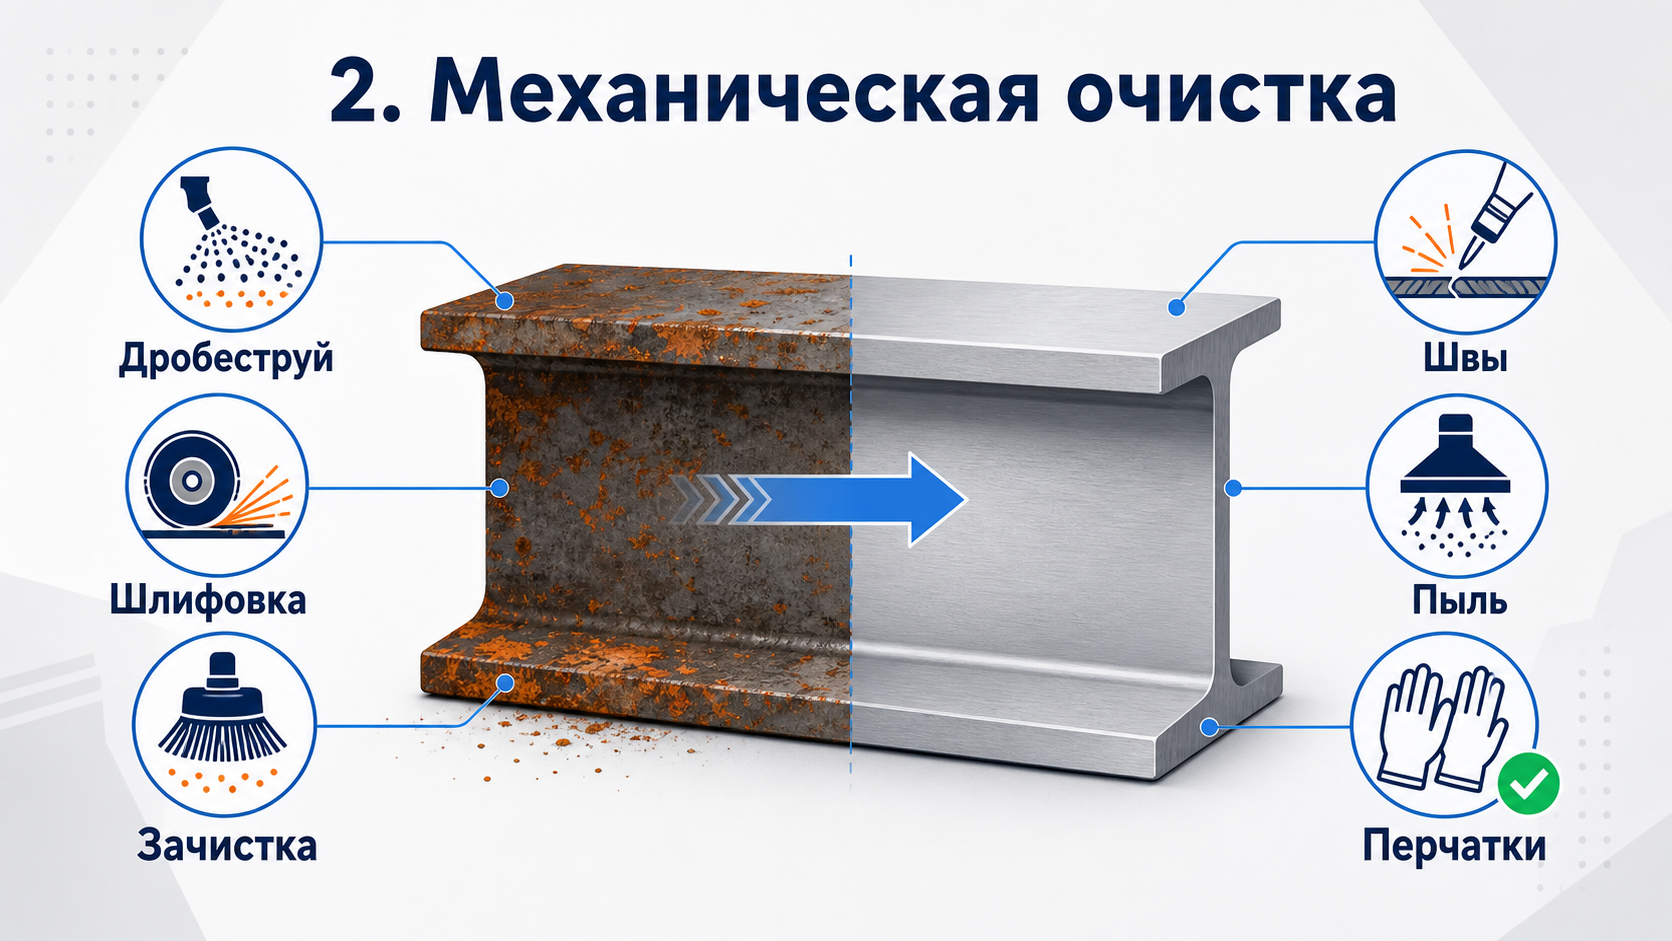
Механическая очистка нужна для удаления ржавчины, окалины, старого покрытия и загрязнений, которые невозможно устранить только химическим обезжириванием.
В зависимости от состояния поверхности применяют:
- Дробеструйную или пескоструйную обработку
- Шлифование
- Зачистку металлическими щётками
- Обработку абразивным кругом
- Локальную подготовку сварных швов и кромок
После абразивной обработки поверхность необходимо защитить от повторного загрязнения. Нельзя брать деталь голыми руками: кожный жир и пот могут ухудшить адгезию и вызвать локальные дефекты покрытия. Работайте в чистых перчатках.
3. Обезжиривание
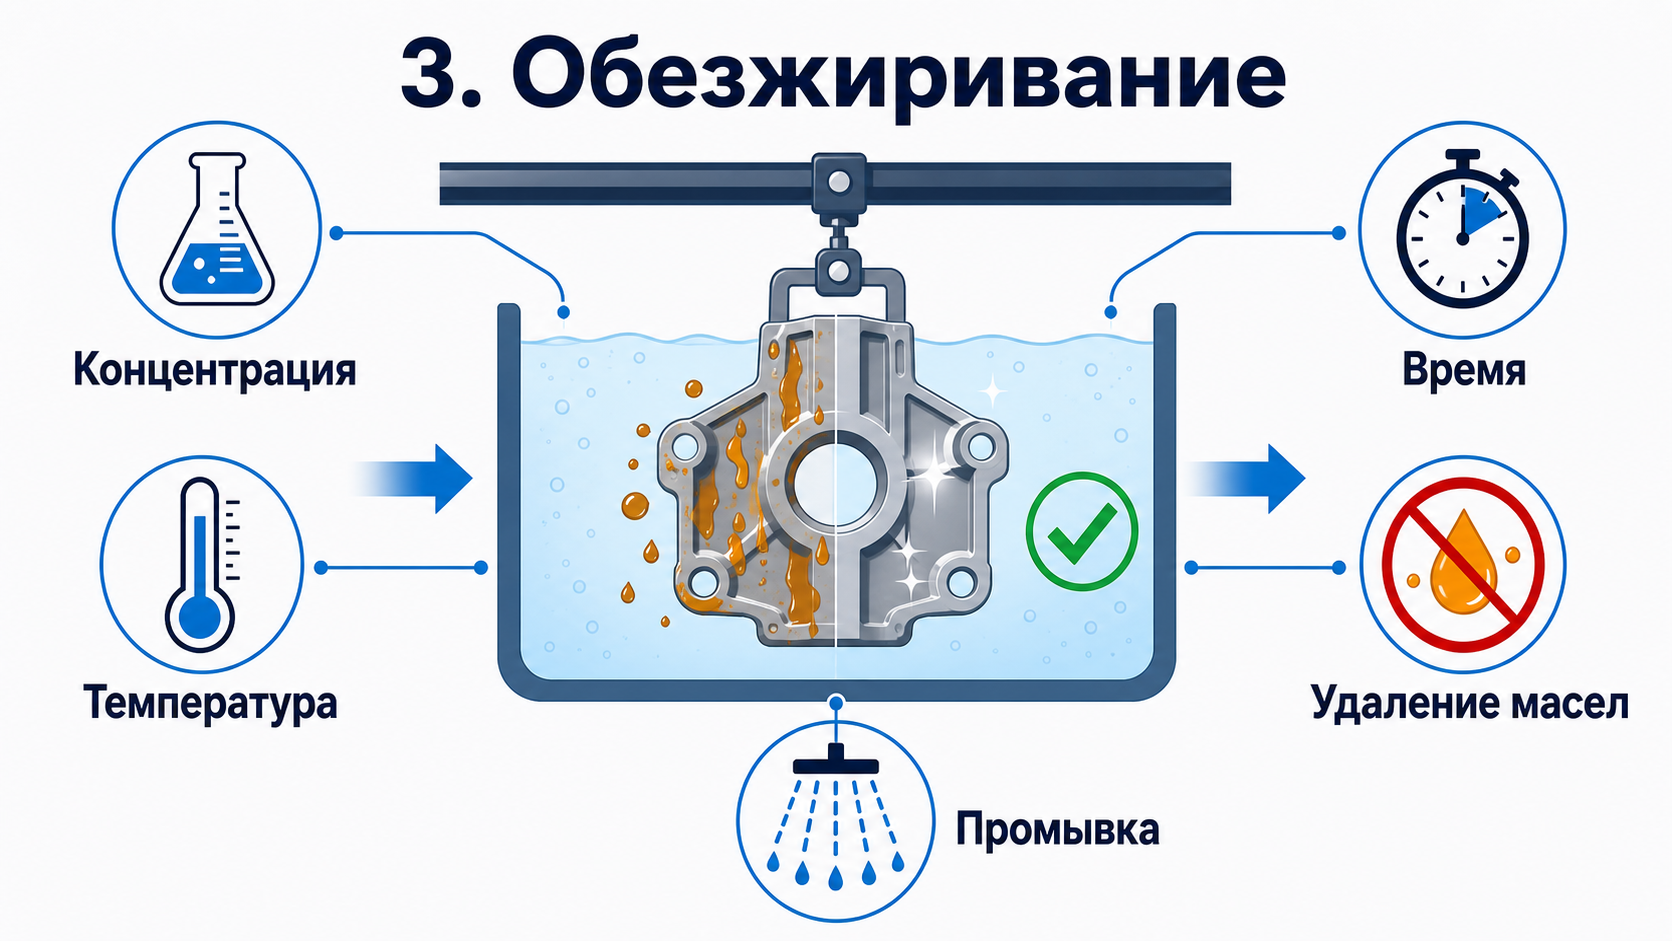
Обезжиривание удаляет масла, СОЖ, технологические смазки и загрязнения, которые становятся причиной кратеров, «рыбьих глаз», отслаивания и неравномерного растекания порошка.
Контрольные точки:
- Концентрация обезжиривающего состава соответствует инструкции производителя химии
- Температура раствора поддерживается в заданном диапазоне
- Время обработки достаточно для удаления загрязнений
- Раствор регулярно обновляется или корректируется
- Детали после обезжиривания не имеют видимых масляных пятен и радужной плёнки
- После промывки на поверхности не остаётся солей и следов химии
Для производственного контроля полезно вести журнал концентрации, температуры и pH ванн. Это помогает обнаруживать отклонения до того, как они превратятся в серию брака.
4. Промывка и конверсионное покрытие
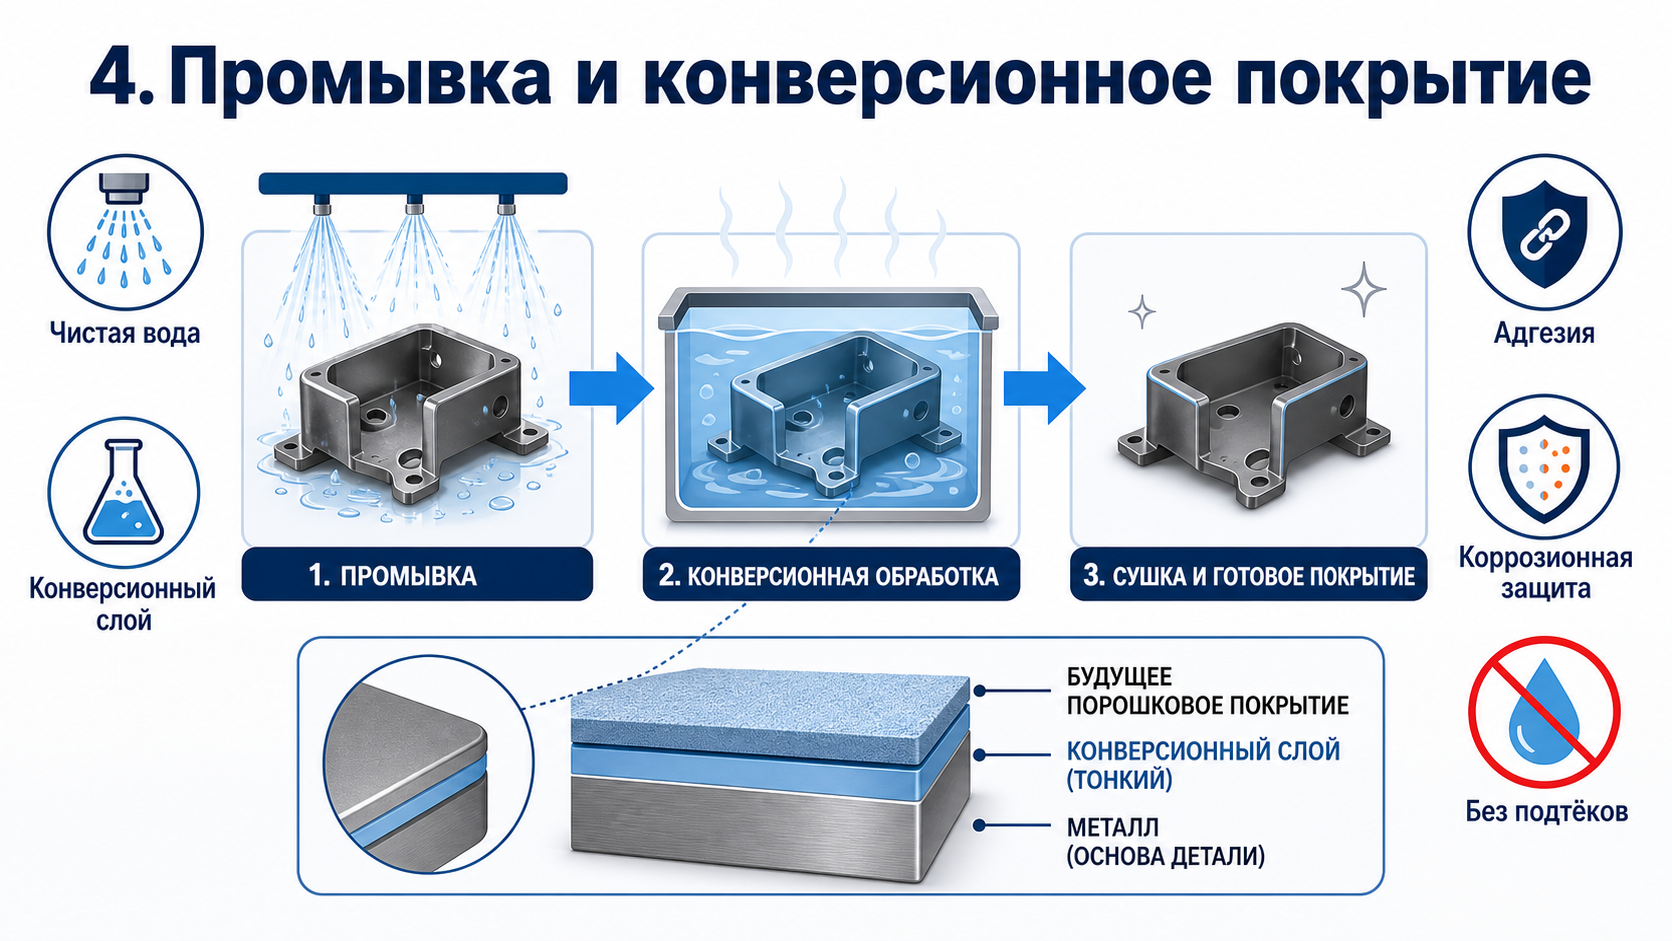
После обезжиривания деталь промывают, а затем при необходимости наносят конверсионный слой. Он повышает адгезию и коррозионную стойкость покрытия.
Для стали часто используют фосфатирование, для алюминия и оцинкованной стали - специальные безхромовые конверсионные составы. Конкретная схема зависит от материала, требований к коррозионной защите и условий эксплуатации изделия.
Проверьте:
- Вода для промывки не загрязнена маслами и солями
- Конверсионный слой наносится равномерно
- Время обработки соответствует технологической карте
- Деталь полностью промыта после химических стадий
- Нет подтёков, белого налёта и следов высохшей химии
Если изделие будет работать на улице, во влажной среде или в условиях агрессивной атмосферы, подготовка поверхности становится особенно важной. В таких случаях экономия на химической подготовке почти всегда приводит к затратам на переделку и рекламации.
5. Сушка перед окраской
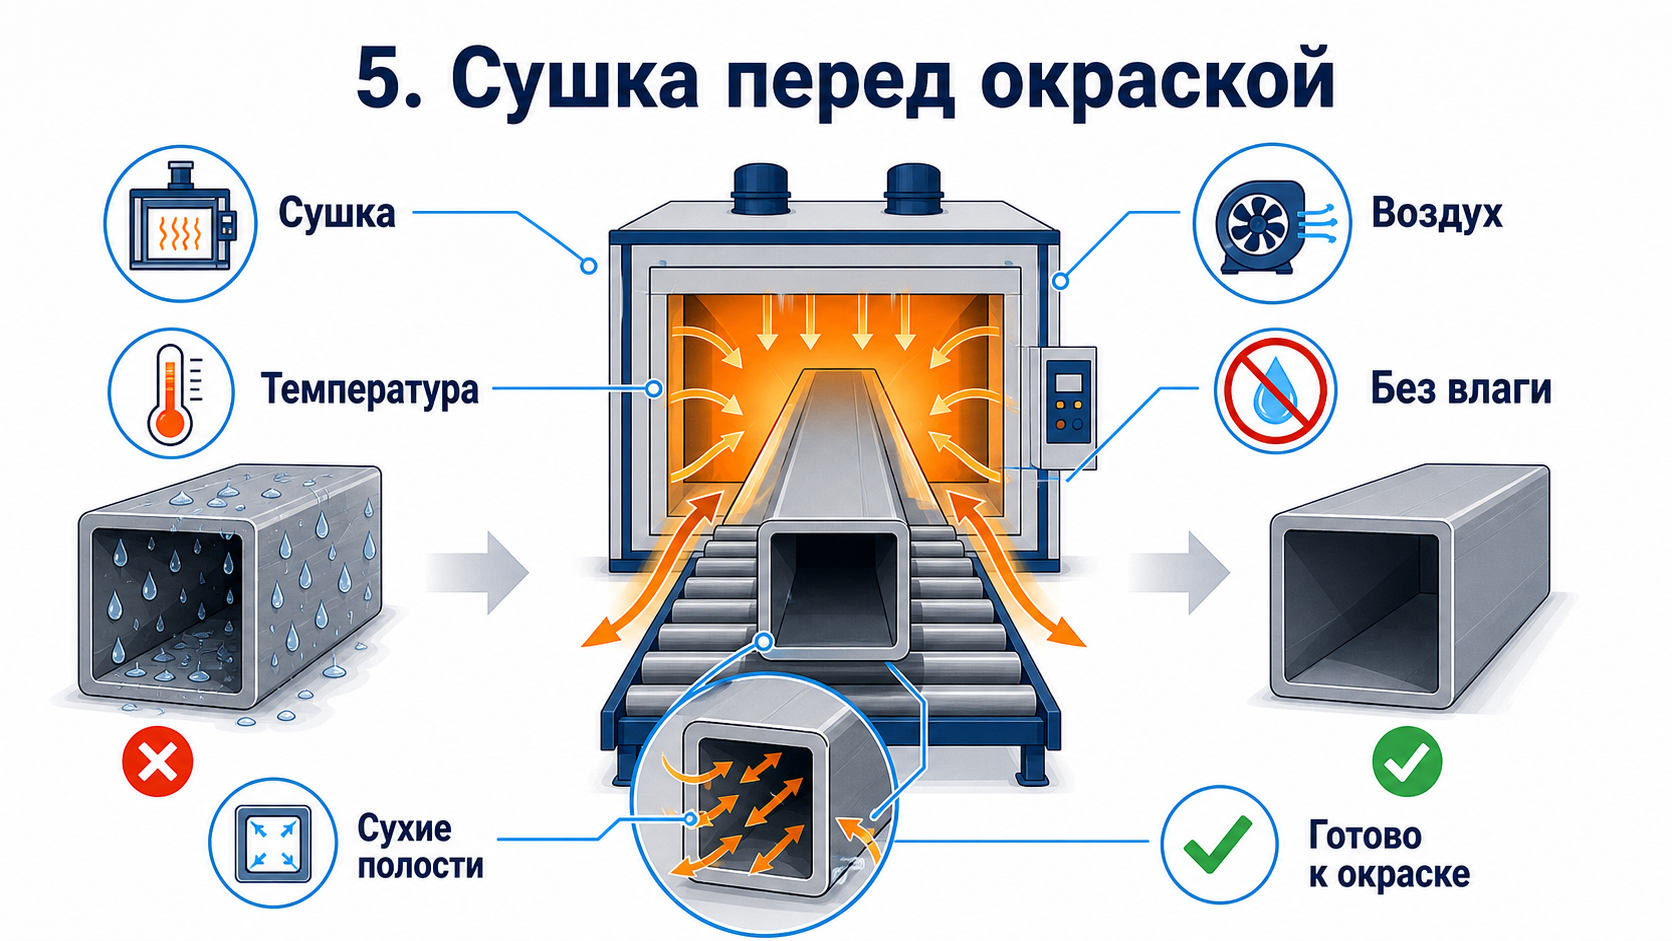
Перед нанесением порошка поверхность должна быть полностью сухой. Влага, оставшаяся в полостях, сварных соединениях или на кромках, может вызвать пузыри, поры и кратеры после полимеризации.
Перед окраской убедитесь, что:
- На поверхности нет капель и конденсата
- Полости, трубы, профили и глухие отверстия просушены
- Деталь остыла до температуры, безопасной для нанесения выбранной порошковой краски
- На изделии не осела пыль после сушки
- Подвесы и контактные точки очищены от старого покрытия
Чек-лист нанесения порошковой краски
На этапе нанесения формируются внешний вид покрытия, его толщина и равномерность. Оператор должен контролировать не только факел распыления, но и чистоту камеры, состояние пистолета, заземление и параметры электростатики.
1. Подготовка покрасочной камеры
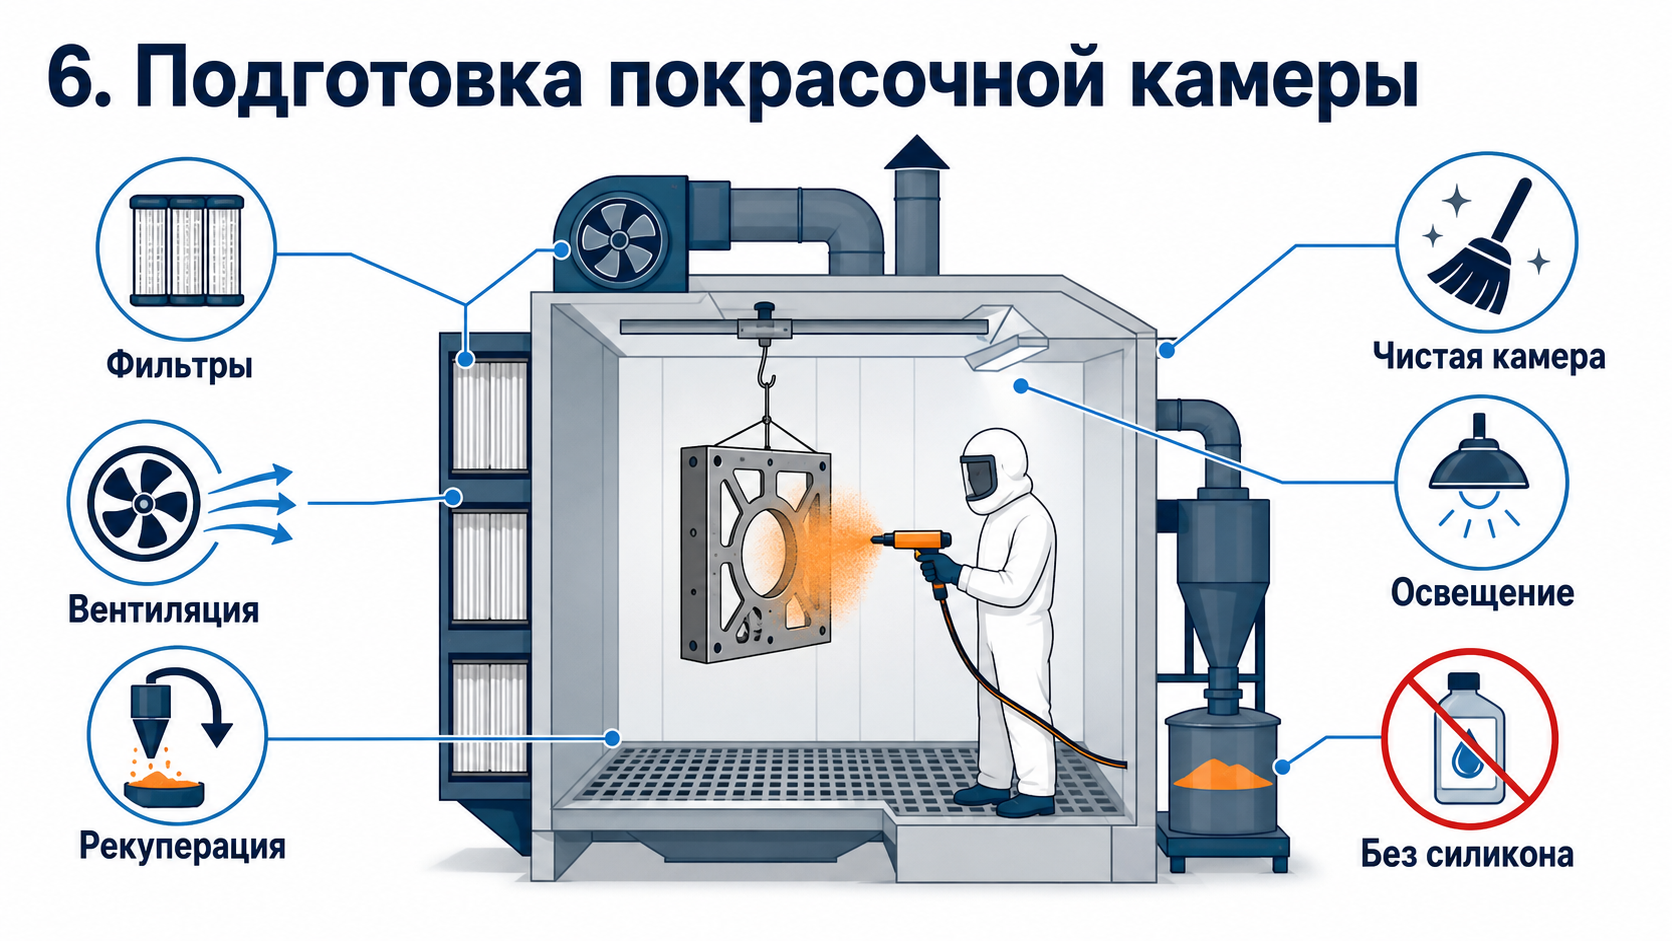
До начала смены или смены цвета проверьте:
- Камера очищена от остатков предыдущего порошка
- Фильтры и система рекуперации работают штатно
- Вентиляция обеспечивает стабильное удаление избыточного порошка
- Освещение позволяет видеть сложные зоны детали
- Пол, стены и подвесная система не создают вторичного пыления
- В камере нет масел, силиконов, смазок и посторонней пыли
Силиконовые загрязнения особенно опасны. Они могут попасть в зону окраски с аэрозолями, полиролями, герметиками, смазками, одеждой персонала или неочищенной тарой. Даже небольшое количество силикона способно вызвать кратеры на значительной площади покрытия.
2. Проверка оборудования
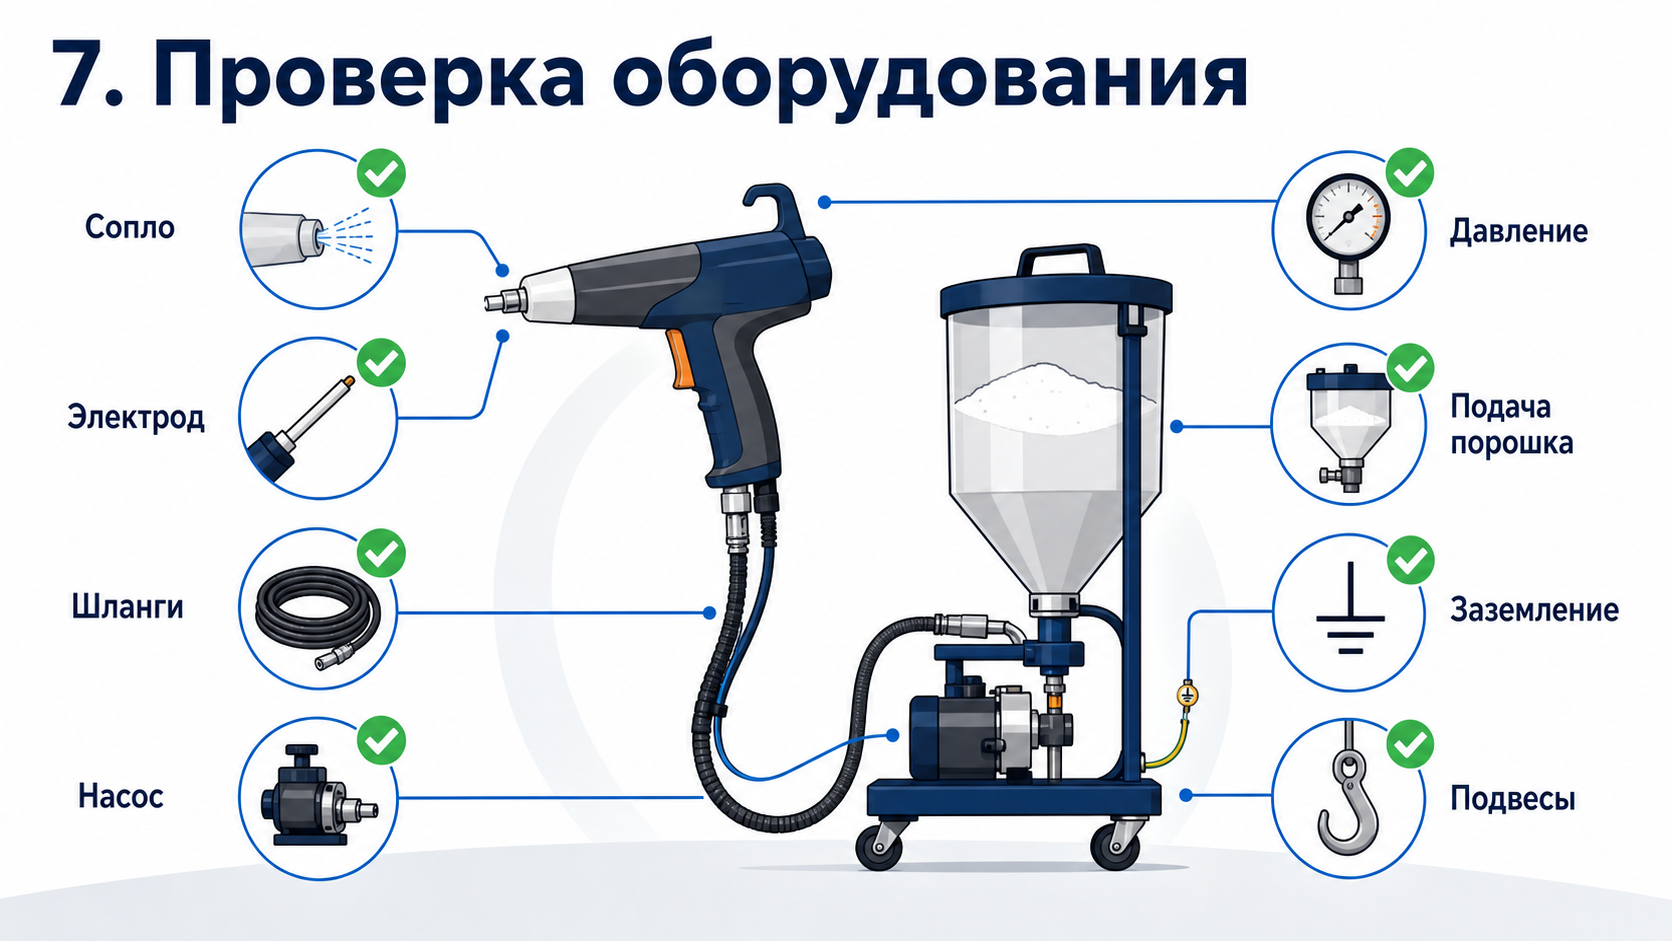
Перед нанесением порошка необходимо проверить:
- Исправность электростатического пистолета
- Чистоту сопла, дефлектора и электродов
- Стабильность подачи порошка
- Состояние инжектора, шлангов и насосов
- Давление транспортирующего и дозирующего воздуха
- Работу вибростола или бункера
- Чистоту заземляющих контактов
- Состояние подвесов и крюков
Подвесы нужно регулярно очищать от наплывов старой краски. Толстый слой полимера на крюке ухудшает контакт с деталью, снижает качество заземления и может привести к нестабильному нанесению.
3. Заземление детали
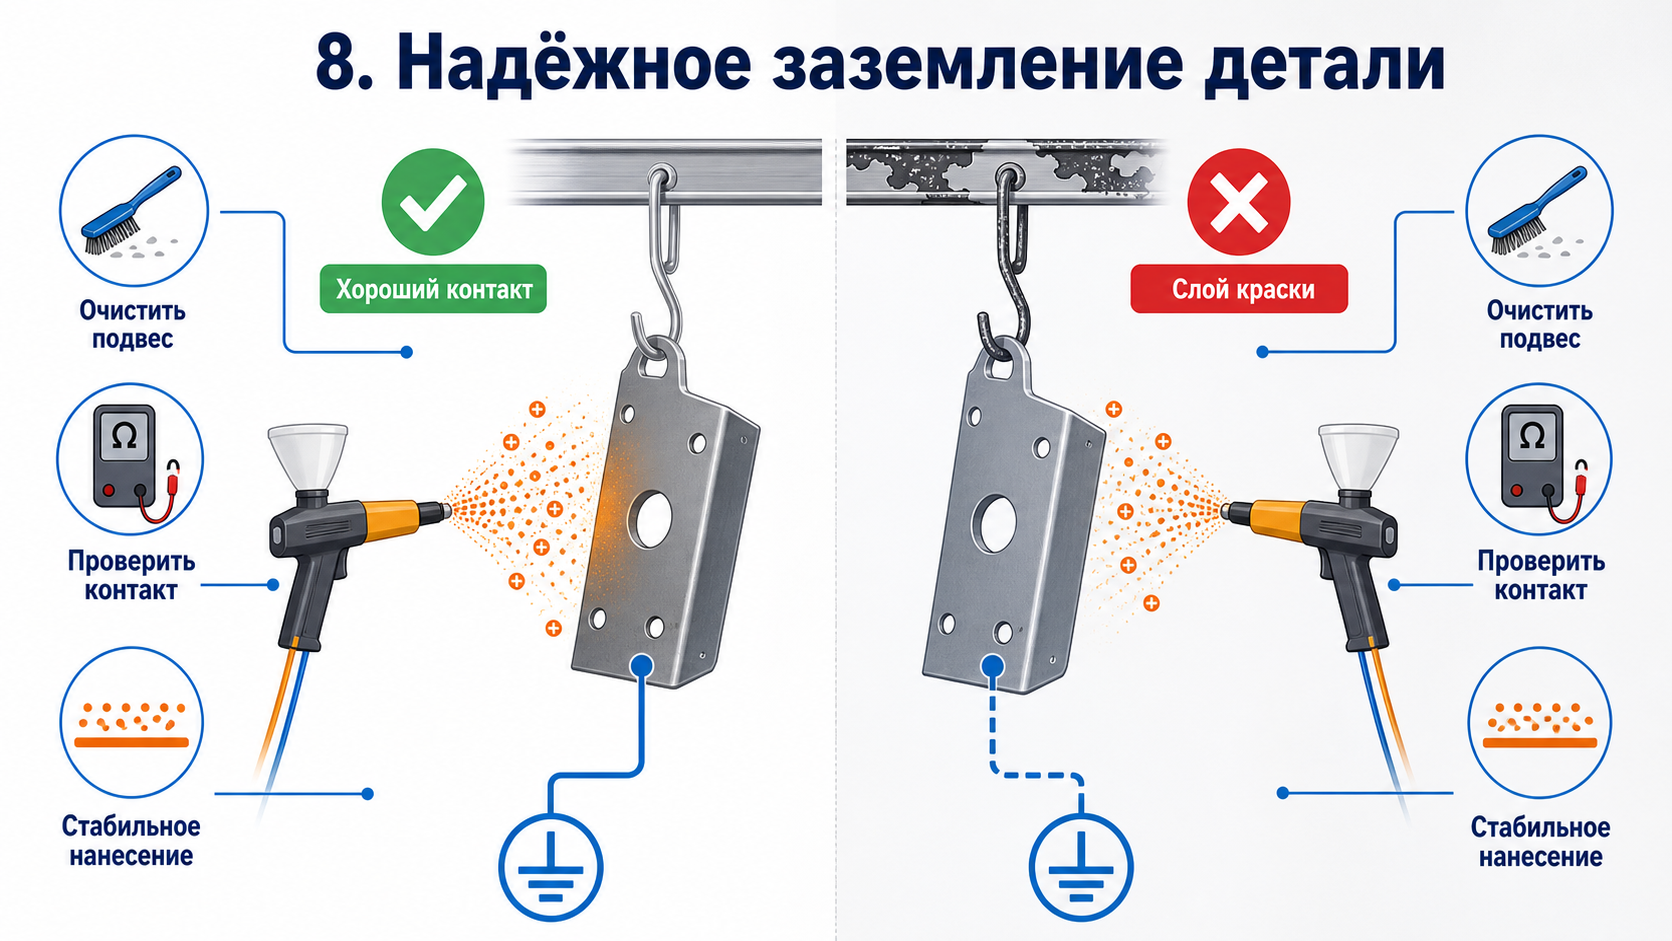
Качественное заземление - одно из главных условий равномерного нанесения порошка. Частицы краски получают электрический заряд и притягиваются к заземлённой детали. Если контакт плохой, порошок ложится слабо, неравномерно или отталкивается от поверхности.
Проверьте:
- Деталь имеет надёжный металлический контакт с подвесом
- Подвес подключён к заземлённой транспортной системе
- Контактная зона не покрыта старой краской, ржавчиной или маслом
- Сопротивление цепи заземления соответствует требованиям вашего оборудования и технологической карты
- Нет искрения, нестабильного факела или «пыления» порошка мимо изделия
Особенно внимательно контролируйте заземление крупных, тяжёлых или сложнопрофильных изделий: корпусов, шкафов, каркасов, радиаторов, сеток, деталей с глубокими нишами и внутренними углами.
4. Настройка режима нанесения
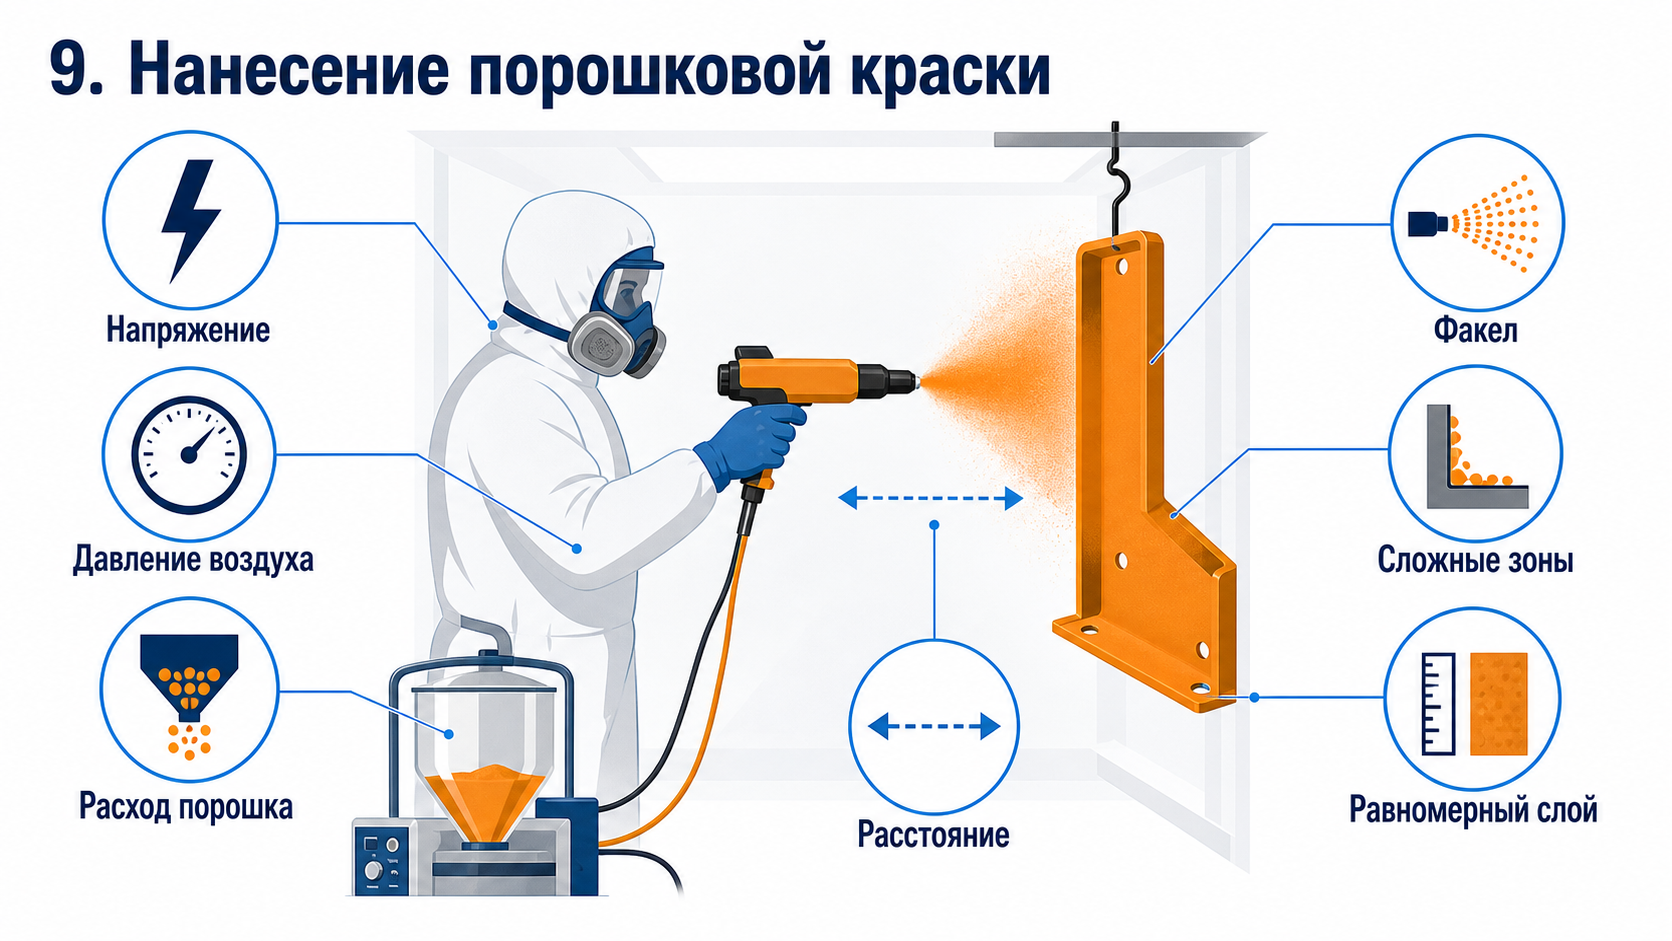
Параметры нанесения зависят от типа порошковой краски, геометрии детали, толщины металла, желаемой толщины покрытия и типа оборудования.
Контролируйте:
- Напряжение и ток электростатического пистолета
- Расход порошка
- Давление воздуха
- Расстояние от пистолета до детали
- Скорость перемещения пистолета
- Угол нанесения
- Очерёдность прокраски сложных зон
- Толщину покрытия в контрольных точках
Для открытых плоскостей обычно подходит более производительный режим. Для внутренних углов, глубоких полостей и эффекта клетки Фарадея часто требуется снизить напряжение, уменьшить подачу порошка и работать более аккуратно.
5. Контроль толщины до печи
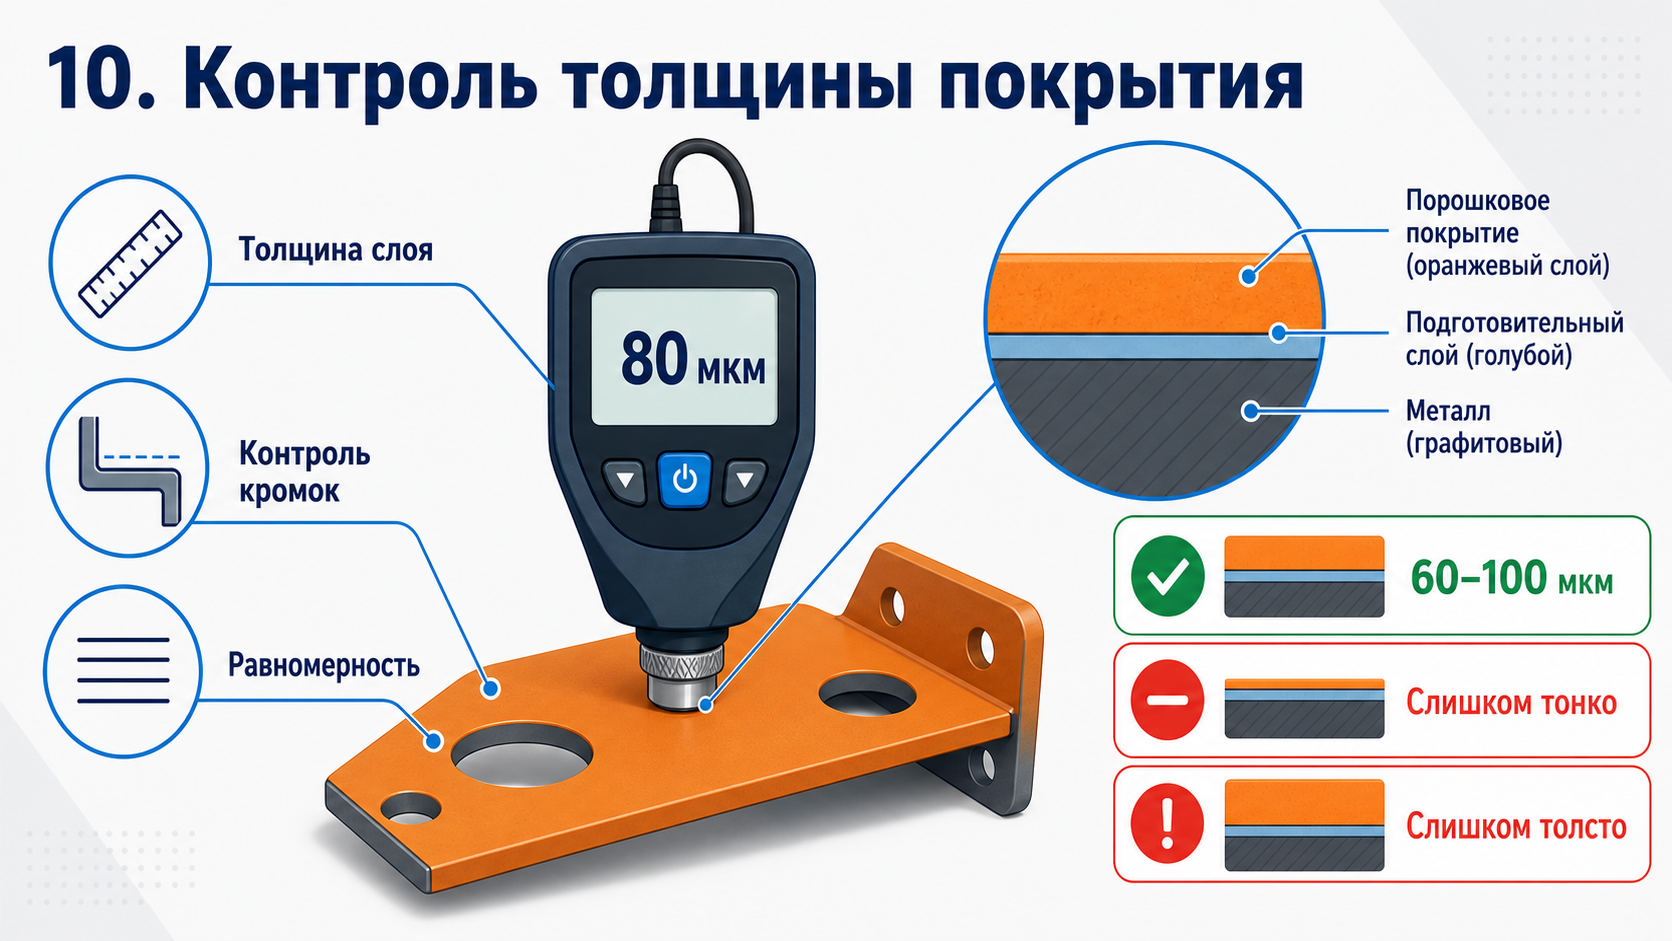
Толщина порошкового слоя влияет на внешний вид и защитные свойства покрытия. Слишком тонкий слой может не обеспечить достаточную укрывистость и коррозионную защиту. Слишком толстый - приводит к потёкам, шагрени, нарушению геометрии резьб и перерасходу материала.
Ориентировочный рабочий диапазон для многих стандартных порошковых покрытий составляет 60–100 мкм, но точное значение нужно брать из технического описания конкретной краски и требований к изделию.
Перед отправкой в печь проверьте:
- Нет непрокрасов на кромках, торцах и в углах
- Нет видимых загрязнений, ворса и частиц другого цвета
- Порошок равномерно распределён по поверхности
- Резьбовые зоны и маскировка остались чистыми
- На детали нет избытка порошка в углах и полостях
- Толщина покрытия соответствует заданию
Чек-лист полимеризации в печи
Полимеризация - это не просто нагрев детали. Порошковая краска должна пройти полный температурно-временной цикл: сначала порошок плавится, затем растекается и образует однородную плёнку, после чего происходит химическое сшивание полимера.
Ключевое правило: время полимеризации отсчитывают не с момента заезда изделия в печь, а после того, как сама деталь достигла требуемой температуры металла.
1. Подготовка печи полимеризации
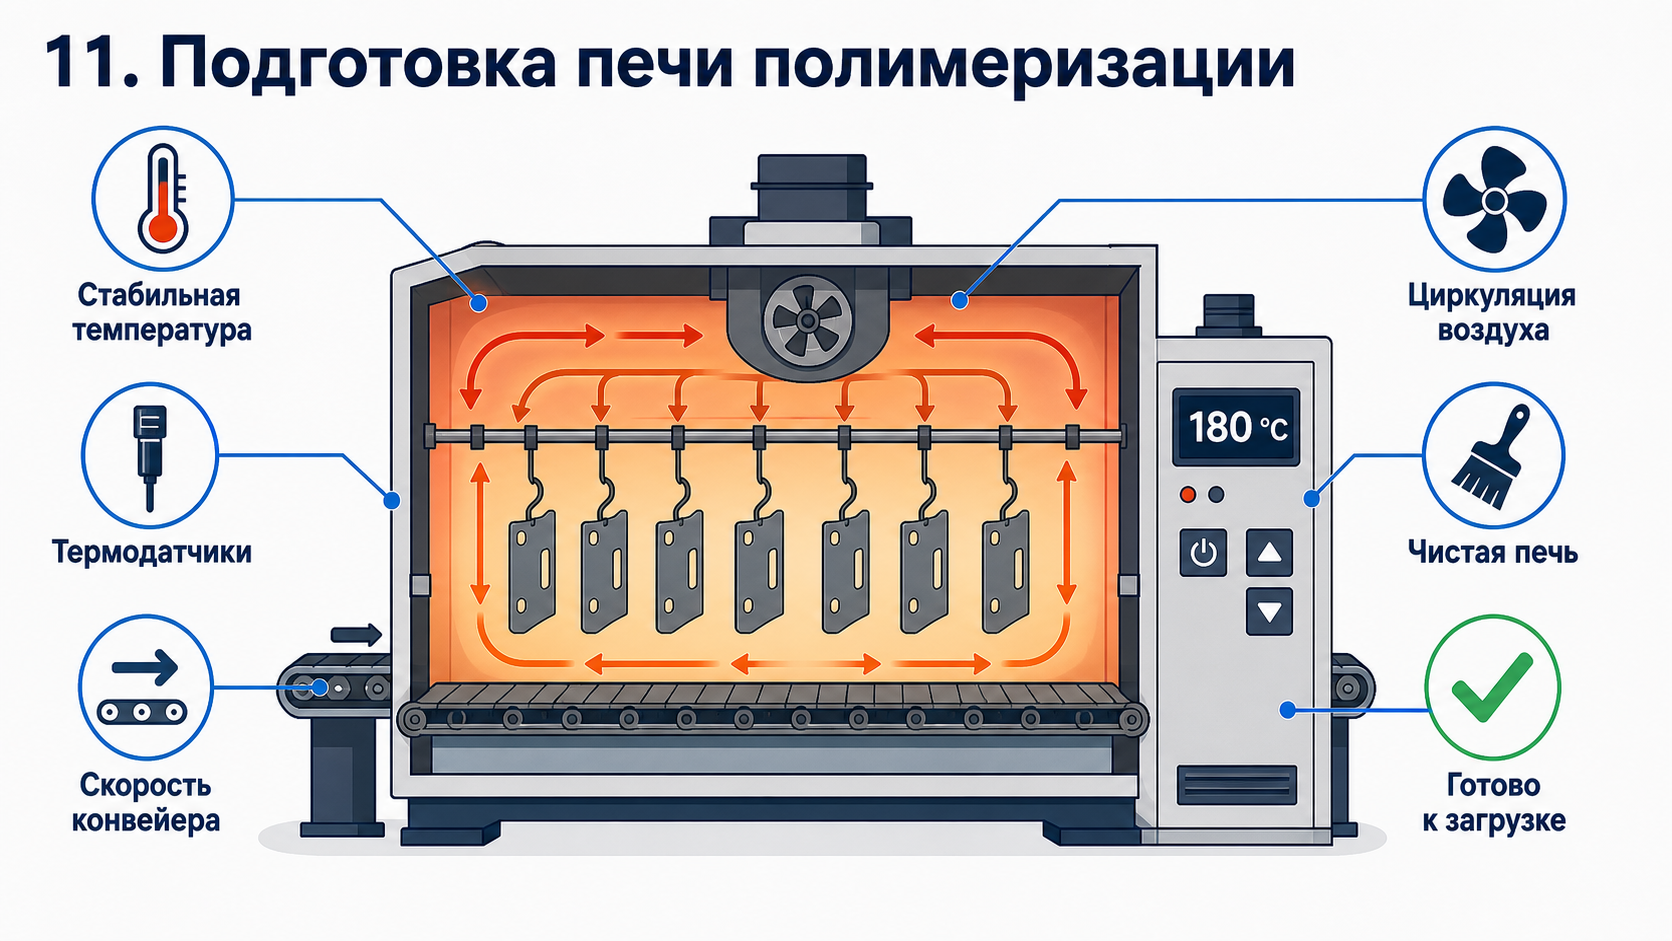
Перед загрузкой убедитесь, что:
- Печь прогрета до установленного режима
- Температура в рабочем объёме стабильна
- Циркуляция воздуха работает равномерно
- Нет сильного перепада температуры между зонами
- Датчики, термопары и контроллер исправны
- Внутри печи нет пыли, отслоившегося покрытия и загрязнений
- Транспортная система движется с заданной скоростью
Для стабильного качества недостаточно ориентироваться только на показания одного датчика на панели управления. Температура воздуха в печи и температура самой детали могут заметно отличаться, особенно при окраске массивных изделий.
2. Учет температуры металла
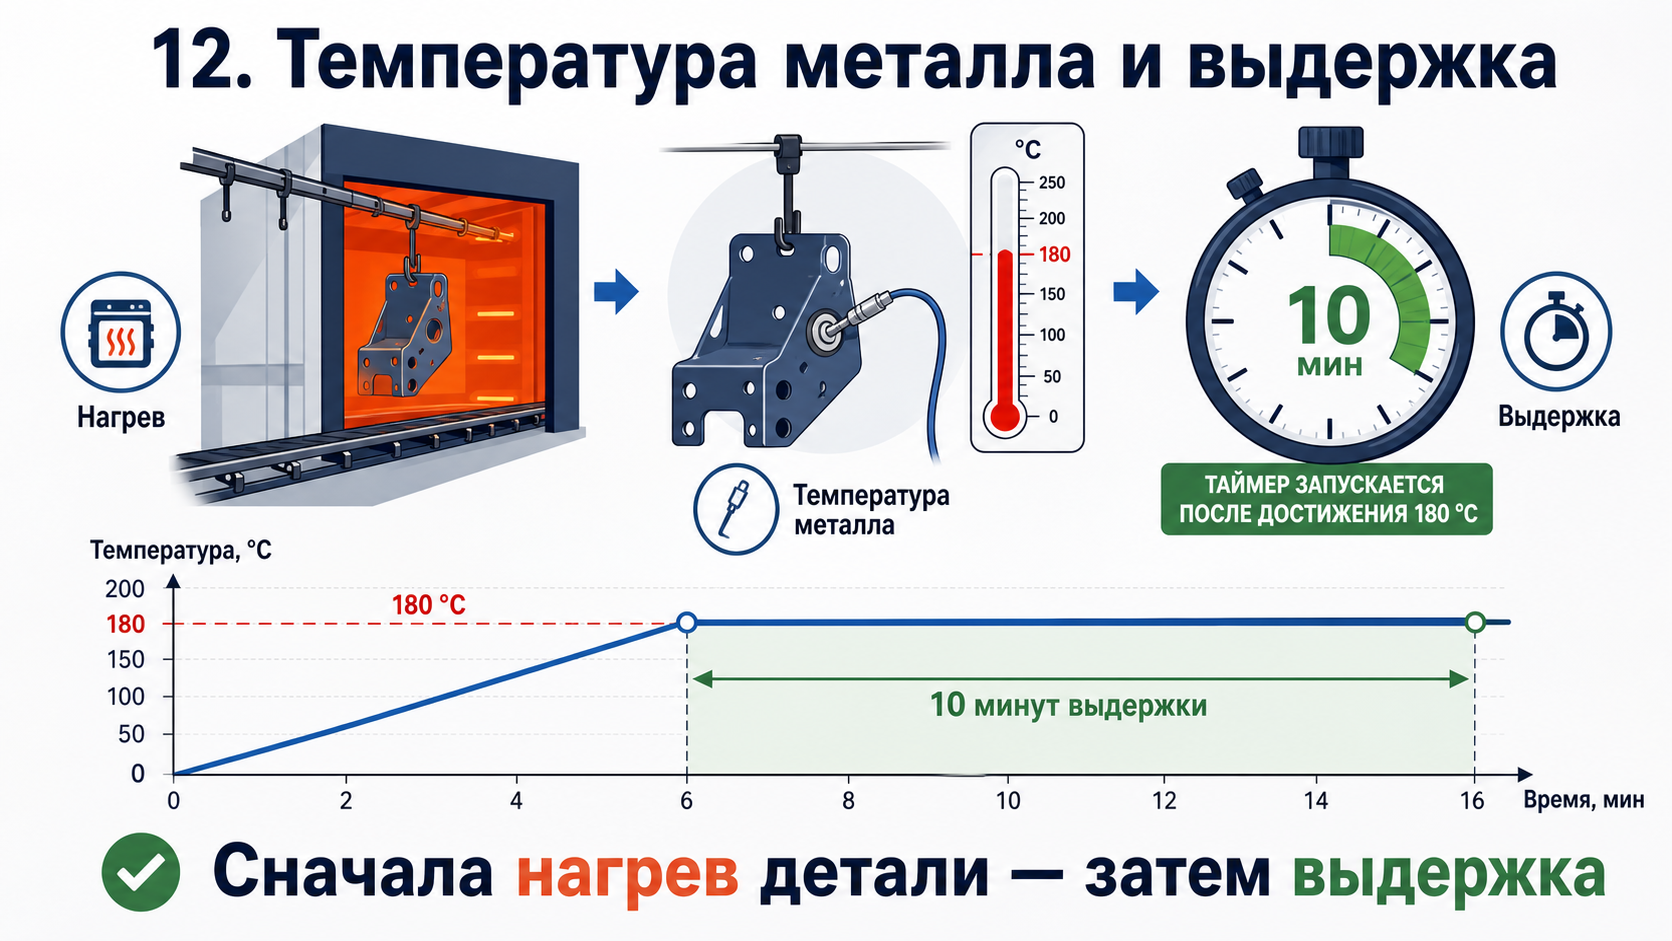
Разные детали нагреваются с разной скоростью. Тонкий лист достигает температуры полимеризации быстро, а толстый металл, литые корпуса или массивные сварные конструкции требуют значительно больше времени.
Например, если в техническом описании порошковой краски указан режим 10 минут при температуре металла 180 °C, это не означает «держать деталь в печи 10 минут при температуре воздуха 180 °C». Сначала изделие должно прогреться до 180 °C по металлу, и только затем начинается выдержка 10 минут.
На практике общий цикл может выглядеть так:
- 8–15 минут — нагрев детали до температуры металла 180 °C
- 10 минут — выдержка при фактической температуре металла 180 °C
- 5–20 минут — охлаждение вне печи, в зависимости от массы изделия и условий производства
Для подтверждения реального режима используют термографирование: на изделие закрепляют термопары, проводят изделие через печь и записывают температурный профиль. Это позволяет увидеть фактическую температуру металла во времени и скорректировать скорость конвейера, температуру печи или загрузку.
3. Контроль температурного профиля
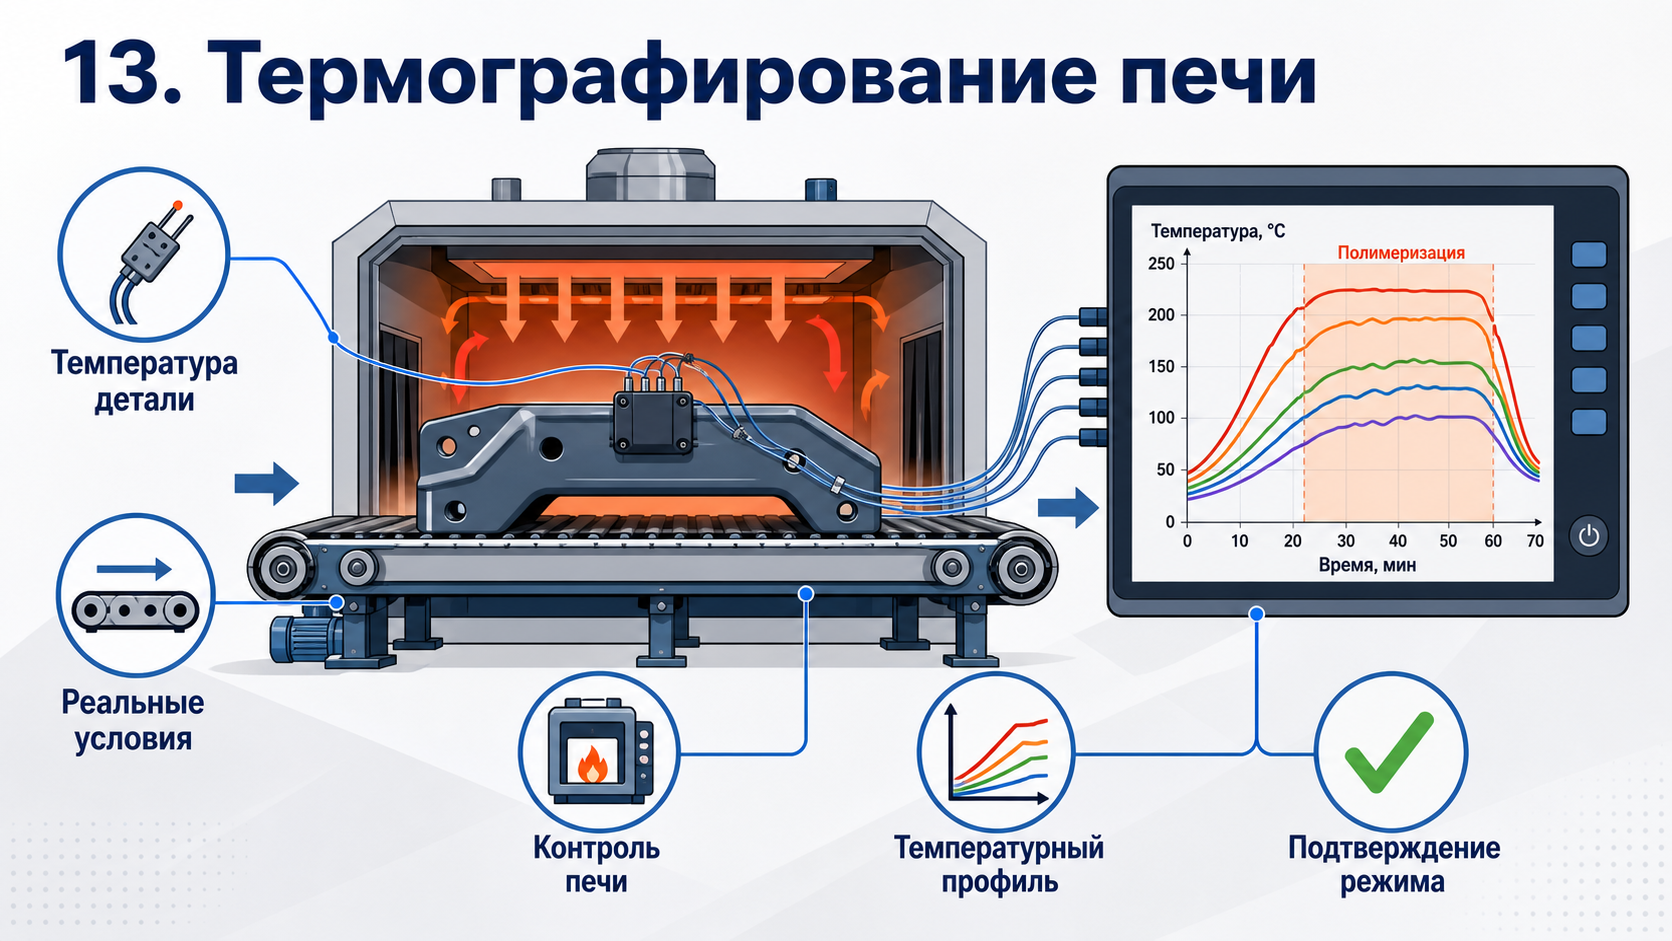
Термографирование печи особенно необходимо, если:
- Запускается новая печь полимеризации
- Меняется скорость конвейера
- Меняется тип деталей или их масса
- Используется новая порошковая краска
- Появились жалобы на недополимеризацию или изменение оттенка
- В печи проводился ремонт, замена горелки, вентилятора, датчика или теплоизоляции
- Нужно подтвердить технологический режим для заказчика или аудита
Термограф показывает не температуру воздуха «в среднем», а реальную температуру изделия в конкретных условиях. Для производства это основной инструмент управления полимеризацией.
4. Признаки недополимеризации
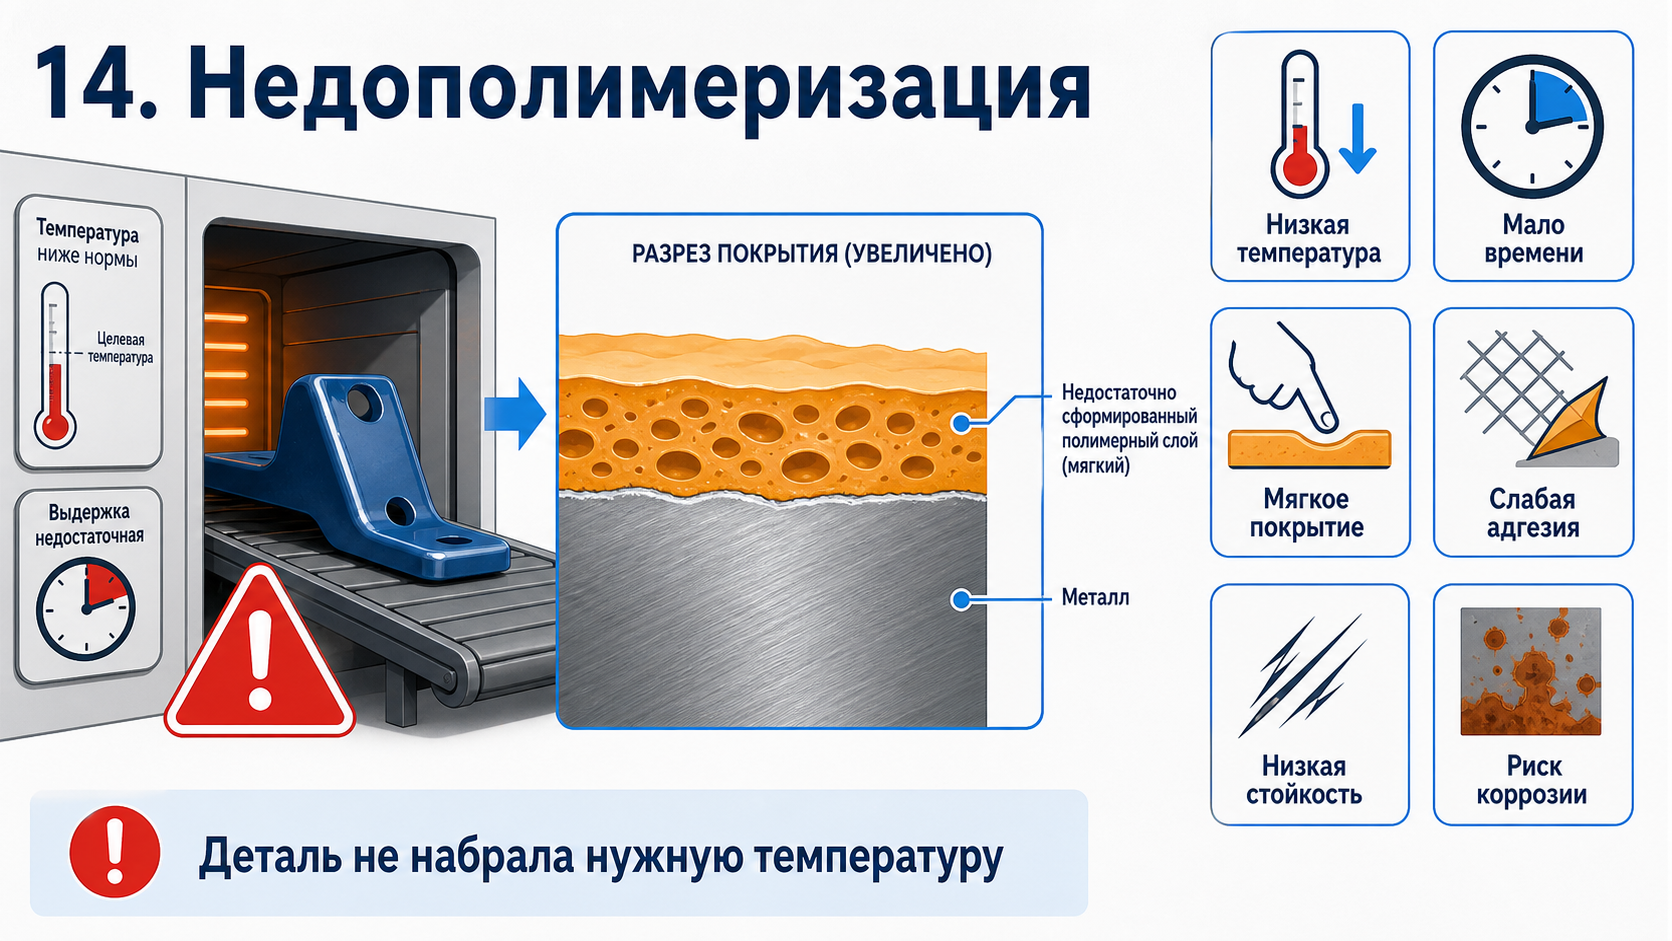
Недополимеризация возникает, когда изделие не набрало требуемую температуру или выдержка была недостаточной. Внешне покрытие может выглядеть приемлемо, но его эксплуатационные свойства будут снижены.
Возможные признаки:
- Низкая стойкость к растворителям
- Недостаточная твёрдость покрытия
- Слабая адгезия
- Склонность к царапинам и сколам
- Недостаточная химическая стойкость
- Снижение коррозионной стойкости
- Мягкая или «недозревшая» поверхность
Причина часто скрывается не в самой краске, а в ошибочном расчёте времени в печи. Особенно это характерно для тяжёлых изделий, когда оператор ориентируется на температуру воздуха, а не на температуру металла.
5. Признаки переполимеризации
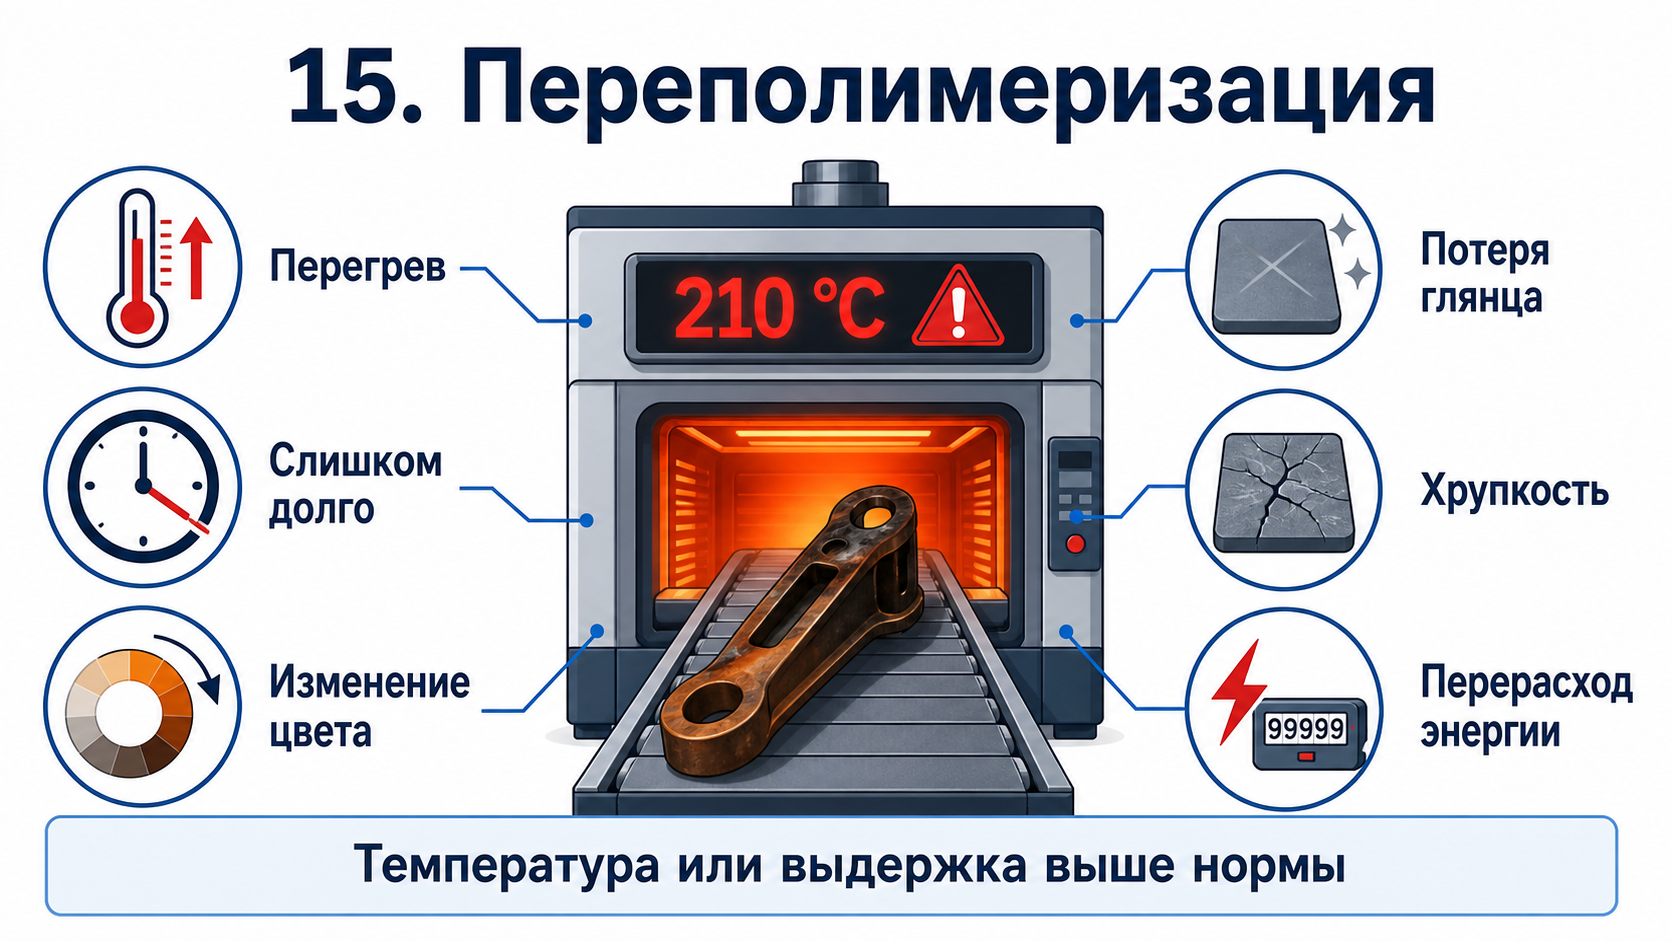
Переполимеризация возникает при чрезмерной температуре или слишком долгой выдержке. Она также ухудшает свойства покрытия.
Возможные признаки:
- Потемнение, пожелтение или изменение оттенка
- Потеря глянца
- Хрупкость покрытия
- Снижение ударной прочности
- Пережог тонких деталей
- Изменение фактуры покрытия
- Перерасход энергии и снижение производительности линии
Для светлых, белых, ярких и некоторых специальных цветов соблюдение температурного режима особенно критично: изменение оттенка может быть заметно даже при небольшом перегреве.
Чек-лист охлаждения и финального контроля
После выхода из печи покрытие должно остывать в контролируемых условиях. Нельзя сразу укладывать горячие изделия друг на друга, касаться лицевых поверхностей или начинать упаковку до набора достаточной прочности.
Охлаждение изделий
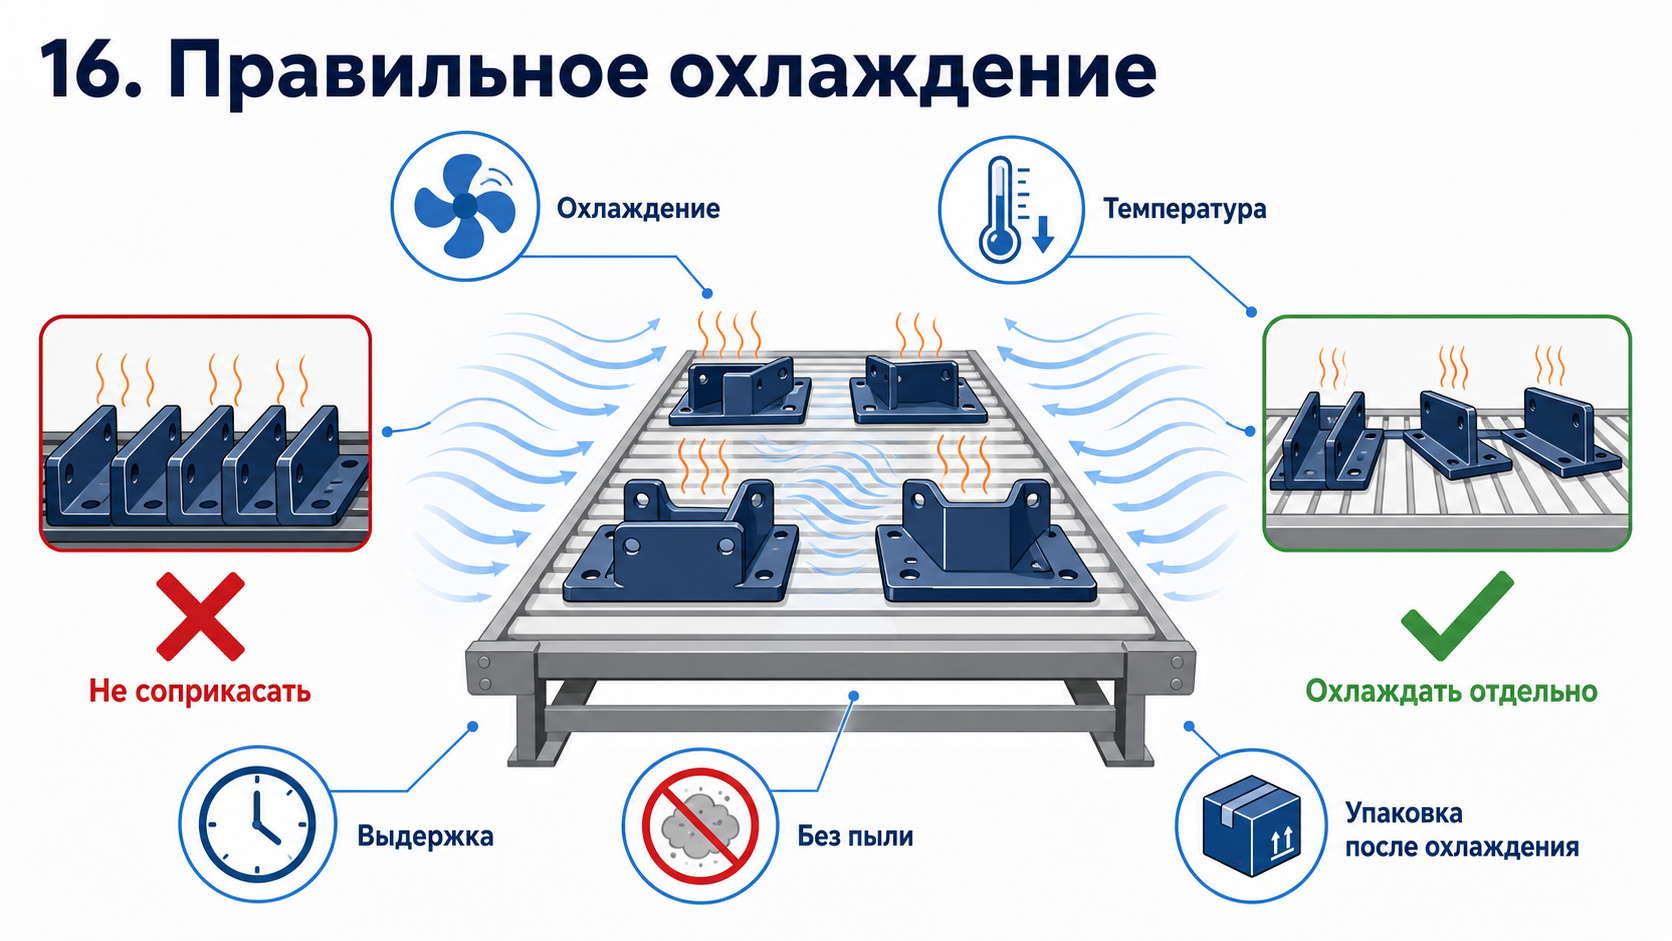
Проверьте:
- Детали не соприкасаются окрашенными поверхностями
- В зоне охлаждения нет пыли и конденсата
- Изделия не подвергаются резкому механическому воздействию
- Снятие с подвесов выполняется после достаточного охлаждения
- Упаковка не повреждает ещё тёплое покрытие
Визуальный контроль
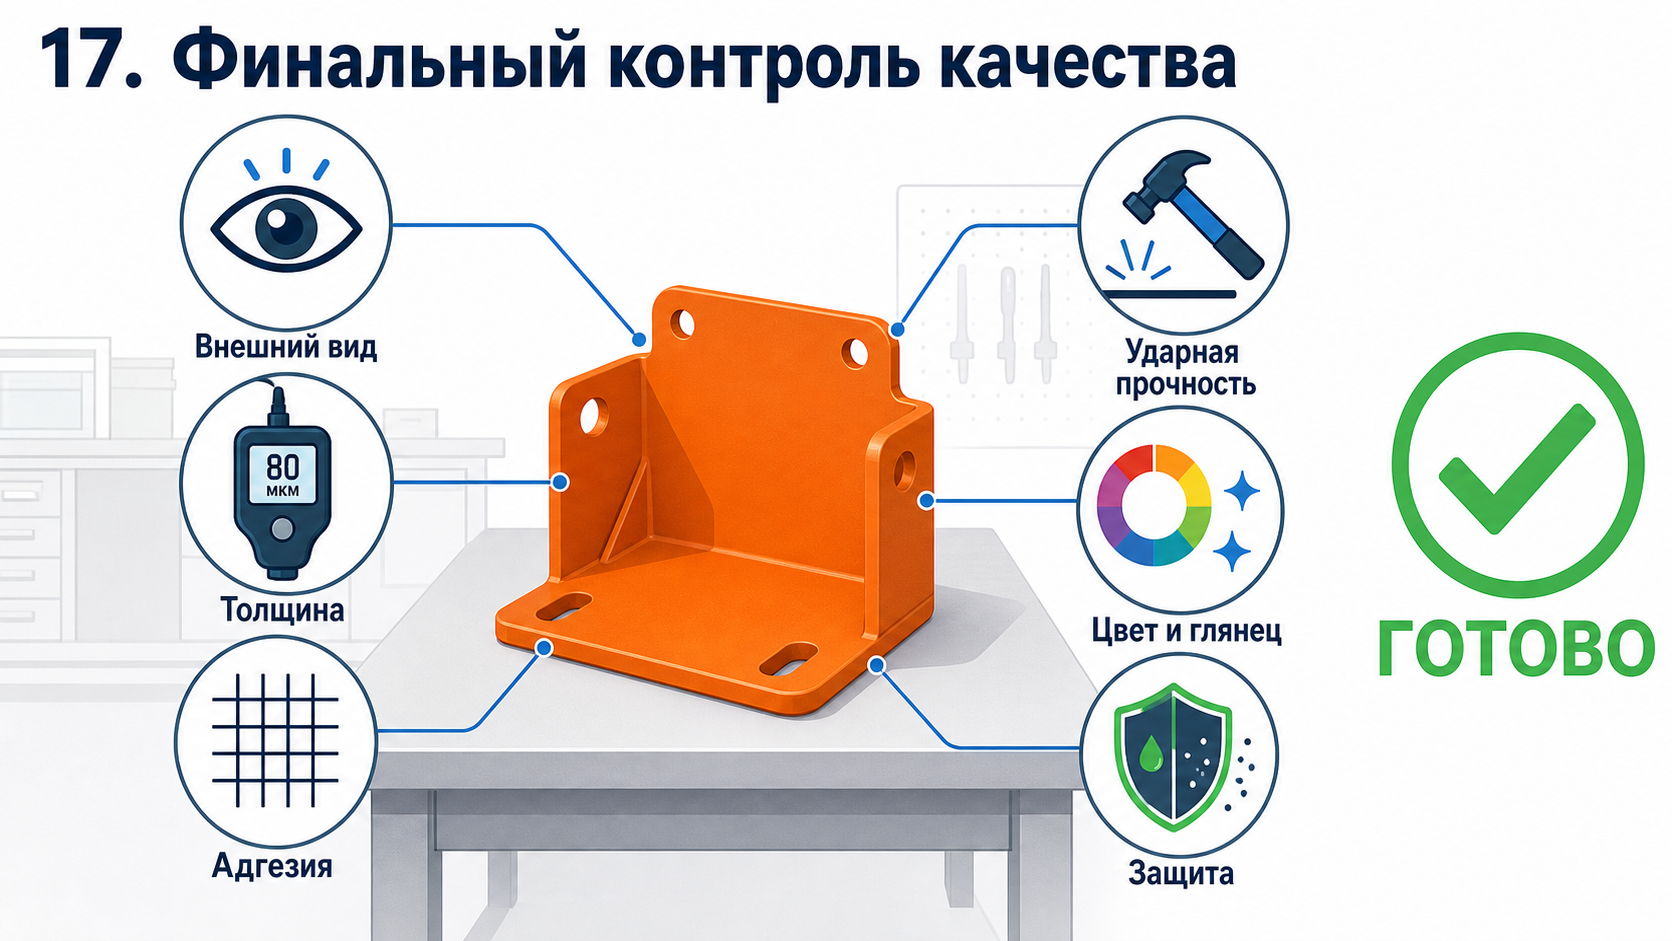
Осмотрите изделие при хорошем освещении. Необходимо проверить:
- Равномерность цвета и глянца
- Полноту прокраса
- Отсутствие кратеров, пор, включений и сорности
- Отсутствие потёков и чрезмерной шагрени
- Качество покрытия на кромках, сварных швах и в углах
- Отсутствие непрокрасов в труднодоступных местах
- Чистоту резьб, посадочных зон и неокрашиваемых участков
Измерение толщины покрытия
Толщину сухого покрытия измеряют толщиномером в нескольких точках изделия. Количество точек зависит от площади, формы детали и требований заказчика.
Важно контролировать не только среднее значение, но и разброс толщины. Если на лицевой поверхности 90 мкм, а на кромках 35–40 мкм, изделие может не выдержать требуемых условий эксплуатации.
Проверка адгезии и полимеризации
Периодически выполняйте лабораторные или производственные испытания:
- Адгезия методом решётчатых надрезов
- Испытание на удар
- Испытание на изгиб
- Проверка твёрдости
- Проверка стойкости к растворителю, например методом MEK-теста, если он предусмотрен системой покрытия
- Контроль внешнего вида после выдержки
- При необходимости — испытания в соляном тумане и климатических камерах
Набор испытаний должен соответствовать назначению изделия. Для интерьерной мебели и уличных металлоконструкций требования будут разными.
Типовые ошибки и как их предотвратить
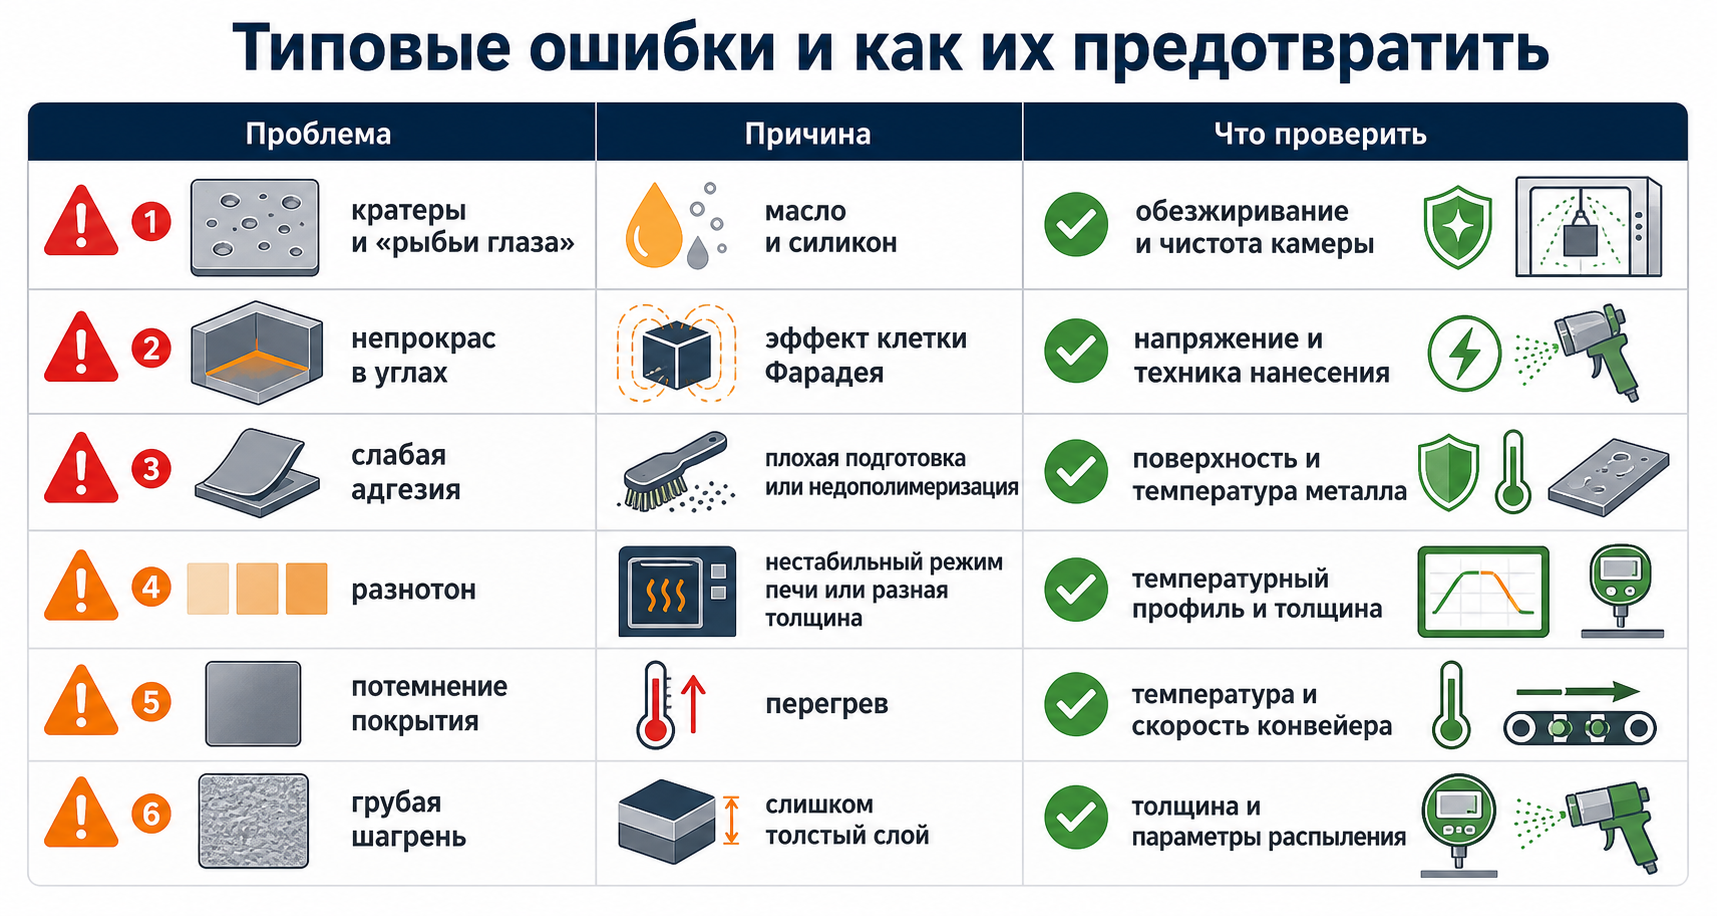
Подготовку кромок, технику окраски, толщину в контрольных точках
Краткий чек-лист для оператора
Перед запуском партии можно использовать следующий порядок контроля:
- Детали очищены, обезжирены, высушены и не имеют следов масла, пыли и ржавчины
- Подвесы очищены, контакт с деталью надёжный, заземление исправно
- Камера, пистолет, шланги, бункер и рекуперация очищены от остатков предыдущего цвета
- Параметры подачи порошка и электростатики установлены по технологической карте
- Порошок нанесён равномерно, включая кромки, углы и труднодоступные зоны
- Толщина покрытия проверена в контрольных точках
- Печь выведена на рабочий режим, циркуляция воздуха стабильна
- Время выдержки считается после достижения требуемой температуры металла
- Режим подтверждён термографированием при запуске, изменении номенклатуры или появлении брака
- После охлаждения выполнены визуальный контроль, измерение толщины и необходимые испытания покрытия
Вывод
Идеальный цикл порошковой покраски строится не вокруг одной операции, а вокруг дисциплины всего процесса: от очистки металла до подтверждения температуры детали в печи. Наиболее частая технологическая ошибка — оценивать режим полимеризации только по температуре воздуха в печи. Правильнее контролировать температурный профиль самого изделия, поскольку именно температура металла определяет, успела ли порошковая краска полностью сформировать защитное покрытие.
Если на производстве регулярно фиксируются разнотон, отслаивание, недостаточная твёрдость, нестабильный глянец или жалобы на коррозию, стоит начать с аудита подготовки поверхности и термографирования печи полимеризации. Это позволяет увидеть реальные условия процесса, устранить скрытые отклонения и снизить процент брака.